- Détails
- Catégorie : Conseils et techniques
Par définition, une levure sauvage est une levure qui n’est pas volontairement utilisée à des fins de production et dont la croissance n’est ni maîtrisée ni contrôlée. Elle provient le plus souvent de l’environnement de la brasserie (air, surfaces, équipements, matières premières).
À l’exception notable des bières lambic et plus largement des bières à fermentation spontanée, les levures sauvages sont considérées comme des organismes d’altération dans le brassage moderne et doivent être évitées.
Il convient toutefois de nuancer : toutes les levures sauvages ne sont pas intrinsèquement nuisibles, mais leur présence reste le signe d’une contamination, révélant un problème sanitaire et donc une perte de maîtrise du processus de fabrication.
On distingue classiquement deux grandes catégories de levures sauvages rencontrées en brasserie : les levures Saccharomyces et les levures non Saccharomyces
Levures Non Saccharomyces
Le genre Brettanomyces
Les principales levures non-Saccharomyces rencontrées dans la bière appartiennent au genre Brettanomyces (également appelé Dekkera dans sa forme sexuée).
La levure Brettanomyces a été isolée pour la première fois en Grande-Bretagne en 1904 par N. H. Clausen, dans des bières anglaises présentant des caractéristiques aromatiques rappelant le vin.
Brettanomyces correspond à la forme asexuée (absence de formation de spores), tandis que Dekkera représente la forme sexuée.
À ce jour, cinq espèces de Brettanomyces sont décrites, mais Brettanomyces bruxellensis est la principale espèce impliquée dans l’altération de la bière lorsqu’elle n’est pas recherchée.
Capacités physiologiques et résistance
Surnommée couramment « BRETT » (terme largement utilisé dans le domaine vitivinicole), cette levure se distingue par une grande tolérance aux stress environnementaux :
- résistance à des teneurs élevées en alcool,
- capacité à se développer dans des conditions pauvres en oxygène,
- tolérance à des pH faibles.
Ces caractéristiques lui permettent de survivre et de se développer dans des environnements de fermentation alcoolique, y compris après l’activité de Saccharomyces cerevisiae.
Dans certaines conditions, Brettanomyces peut même prendre le dessus sur S. cerevisiae, notamment lors de fermentations longues ou peu contrôlées.
Métabolisme des sucres
Brettanomyces possède un spectre métabolique très large. Elle est capable de fermenter :
- des sucres simples (glucose, fructose),
- le maltose,
- mais aussi des glucides plus complexes, difficilement assimilables par Saccharomyces cerevisiae.
C’est notamment le cas du cellobiose et des dextrines. Leur dégradation entraîne :
- une augmentation du degré alcoolique,
- une diminution importante des sucres résiduels,
- une évolution marquée du profil aromatique.

Levures Sauvages Saccharomyces
Autres levures non-Saccharomyces
D’autres genres peuvent occasionnellement se développer dans la bière, notamment :
- Pichia spp.,
- Candida spp.,
- Torulaspora delbrueckii,
- Zygosaccharomyces spp.
Leur développement reste généralement limité par :
- la faible disponibilité en oxygène,
- la présence d’éthanol,
- la concurrence exercée par Saccharomyces.
Origine des contaminations et impacts sensoriels
Ces levures sont principalement retrouvées dans la brasserie, notamment dans les zones difficiles à nettoyer :
- robinets de prélèvement,
- vannes de cuves,
- surfaces en contact direct avec la bière.
En cas de contamination, elles peuvent engendrer :
- la production d’arômes indésirables (acides organiques, composés phénoliques),
- des troubles,
- la formation de particules ou de films en surface.
Il s’agit de contaminations opportunistes, dont les effets deviennent perceptibles lorsque les conditions de développement sont favorables.
Cas particulier des fermentations en barrique
Les bières élevées en barrique sont particulièrement exposées, ces environnements étant naturellement propices à la présence de Brettanomyces.
La micro-oxygénation inhérente au bois favorise leur développement.
Afin de limiter ce risque, une pratique essentielle est le ouillage :
il consiste à compléter régulièrement la barrique afin de réduire l’espace de tête et donc la disponibilité en oxygène pendant la maturation.
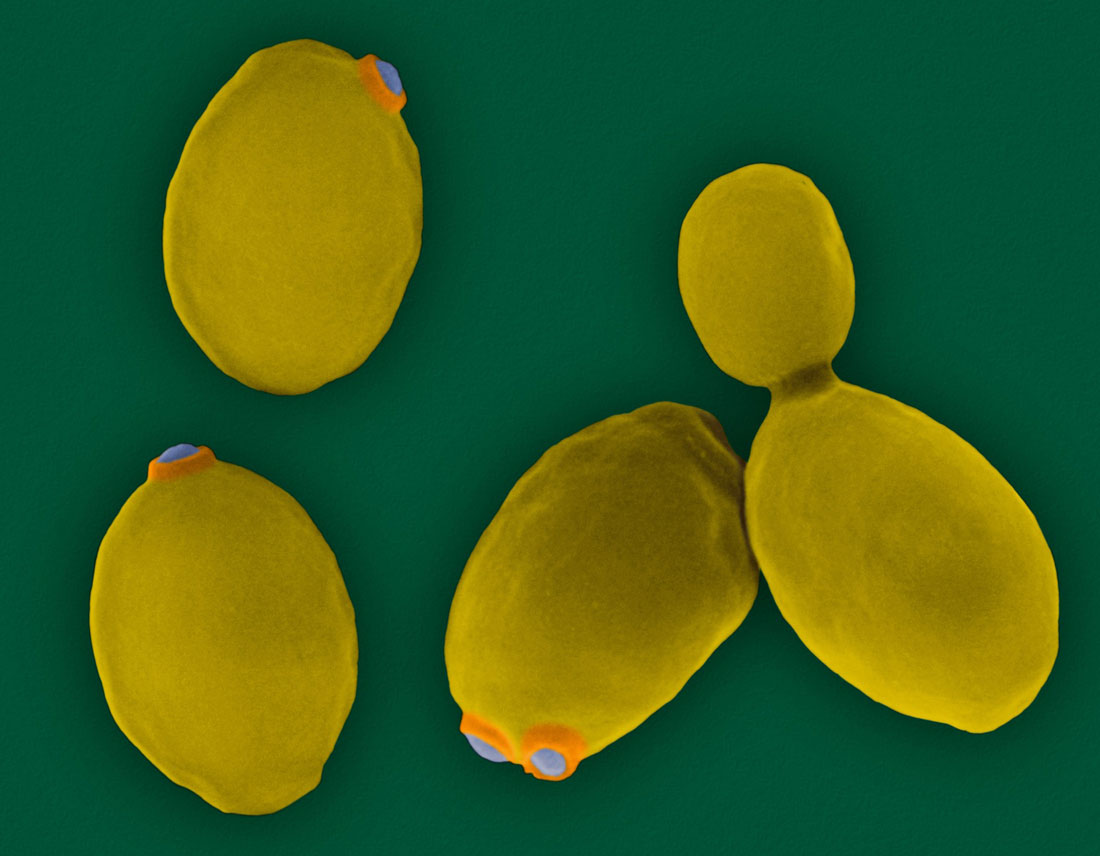

Levures sauvages du genre Saccharomyces
Contaminations croisées
Une contamination croisée par une souche de Saccharomyces différente de celle utilisée en fermentation peut entraîner :
- des défauts aromatiques,
- des profils fermentaires atypiques,
- une instabilité du produit fini.
La levure sauvage la plus problématique ces dernières années est Saccharomyces cerevisiae var. diastaticus, aujourd’hui considérée comme un microorganisme émergent dans les brasseries.
Saccharomyces cerevisiae var. diastaticus
Ce variant possède des gènes supplémentaires STA (STA1, STA2 ou STA3), lui permettant de produire une glucoamylase.
Cette enzyme hydrolyse les glucides complexes, en particulier les dextrines, normalement non fermentescibles par S. cerevisiae classique.
Les conséquences technologiques sont majeures :
- atténuation très élevée (> 90 %),
- fermentation secondaire involontaire,
- production excessive de CO₂,
- diminution de la perception aromatique,
- risques de surpression, de gushing, voire d’explosion des contenants.
Sources de contamination
Les sources de contamination sont multiples :
- matières premières,
- repiquage de levures,
- ajouts post-fermentation,
- équipements mal assainis.
Dans plus de 70 % des cas, la présence non souhaitée de S. cerevisiae var. diastaticus est associée à :
- l’embouteillage ou l’encanettage,
- l’environnement général de la brasserie,
- les zones de stockage des barriques.
Sa détection est donc un indicateur fort de défaillance des pratiques d’hygiène.
Il existe cinq espèces connues de Brettanomyces, mais seule Brettanomyces bruxellensis est responsable d’altérations de la bière lorsqu’elle est non désirée. Saccharomyces cerevisiae var. diastaticus est responsable du phénomène de gushing, lié à une fermentation secondaire involontaire. La présence de levures sauvages est avant tout le symptôme d’un défaut de maîtrise sanitaire dans la brasserie.
Les flores d’altération de la bière, partie 1: « Amies » ou « Ennemies » ?
Les flores d’altération de la bière partie 2 : les principales bactéries d’altération de la bière
Références:
Back W. 1981. Bierschadliche Bakterien – Taxonomie der bierschaldlichen Bakterien. Monatsschrift fur Brauerie, 34
Back W. 2003. Bioflime in der Brauerie und Getrankeindustrie – Brauwelt Online 23/25 1-5
Hill A.E 2015. Brewing Microbiology - 1st Edition
Priest F.G. 1987. Brewing Microbiology. Elsevier Applied Science
Suzuki K et al 2005. Isolation of hop-sensitive variant from Lactobacillus lindneri and identification of genetic marker for beer spoilage ability of lactic acid bacteria. Applied and Environmental Microbiology, 71, 5089-5097
Suzuki K. 2012. 125th Anniversary review. Microbiological instability of beer caused by spoilage bacteria. Journal of the institute of brewing, 117

- Détails
- Catégorie : Conseils et techniques
Est-il possible de contrôler la taille des bulles dans la bière ? Qu’en est-il de la perception de la taille des bulles : fine ou grosse ? La taille des bulles dans la bière suscite bien des mythes et légendes, mais surtout des interrogations. De leur formation à leur dispersion, dans la bouteille et le verre, des facteurs pouvant influencer leur taille et leurs rôles sensoriels, partons à la découverte des mystères des bulles.
Formation Des Bulles
En métabolisant les sucres, les levures produisent deux sous-produits, de l’alcool éthylique et du dioxyde de carbone (CO2), ce que l’on appelle la phase anaérobie. Lors de la fermentation, chaque gramme de sucre produit environ 0,48 gramme de CO2. Dans une bouteille de bière, le CO2 sous pression, entre deux et cinq fois la pression normale (six pour le Champagne), est dissout dans le liquide, maintenant la concentration de gaz dans un état d’équilibre, selon la loi de Henry. A l’ouverture d’une bouteille, un phénomène thermodynamique de sursaturation intervient : la pression chute au niveau de l'atmosphère environnante, laissant s’échapper un petit nuage de gaz, entrainant également une baisse rapide de la température, déclenchant la cavitation lors de laquelle le gaz s’échappe pour rétablir un équilibre, en créant… les bulles.
Les bulles de gaz se forment préférentiellement sur des surfaces qu’on appelle sites de nucléation. Si visuellement, on aperçoit les bulles se former surtout sur la base et les côtés de la bouteille, les sites de nucléation correspondent à toutes les « impuretés », comme des fibres de cellulose, et de minuscules particules en suspension, présentes sur le contenant et dans la bière. On a longtemps cru que les bulles se formaient dans les microcavités du verre, mais des études récentes semblent démontrer que ce phénomène soit en fait marginal. Lorsque l’on verse la bière dans un verre, il arrive qu’elle puisse mousser énormément s’il y a trop d’impuretés : c’est pourquoi il est de coutume de rincer le verre afin d’éliminer les sites de nucléation possibles.
La pression oscillatoire, exercée à l’ouverture de la bouteille, provoque l'effondrement des bulles et donc la formation de très petits fragments de bulles, augmentant la surface de contact gaz-liquide. Le transfert de masse entraine la croissance des bulles.
Grossissant progressivement grâce à la diffusion du CO2 dissout, la bulle finit par se détacher de son support et initie sa remontée à la surface. Ayant atteint une certaine flottabilité, elle laisse sa place pour la formation d’une autre bulle. La fréquence de production de bulles dans la bière est d’environ 10 bulles par seconde par site de nucléation ; à noter qu’elle est de 30 dans le Champagne qui possède une concentration de CO2 trois fois plus élevée.

Les bulles de la bière possèdent des propriétés uniques : les « petites » bulles inférieure à 1/3 de mm sont sphériques, quand les plus grosses sont ellipsoïdales. Si les bulles sont « rondes », c’est qu’elles doivent minimiser leur surface tout en conservant leur volume, pour atteindre leur équilibre. Quand la tension superficielle décroit, les bulles ont tendance à se déformer. En moyenne, la tension superficielle de la bière est de 45 milijoules (mJ)/m².
Grossissant toujours durant leur remontée par l’apport de dioxyde de carbone et de molécules aromatiques, celles atteignant 1 mm ont des rayons d’oscillation qui les font s’enrouler en spirale. En moyenne, une bulle de CO2 a un diamètre de 0,5 mm et un volume de 1/15 mm3. Elle est composée, à plus de 99%, de CO2 et d’arômes.
Dispersion des Bulles - Dégazage
Lorsque l’on sert un verre de bière, un flux de recirculation du CO2 s’établit à l'intérieur du verre. Quand les bulles remontent à la surface, elles entraînent avec elles un peu de liquide qui retourne au fond, le long des parois, de par la conservation de masse. Ce mouvement de recirculation favorise la croissance plus rapide des bulles à partir des sites de nucléation sur les parois. Les bulles de bière peuvent ainsi retomber.

Schéma de recirculation de la bière : La montée des bulles à partir de différents sites de nucléation induit une circulation globale.
L’ascension des bulles est ainsi inévitable car due à leur flottabilité, la fameuse poussé d’Archimède (Eurêka !), leur densité étant, en effet, beaucoup plus faible que celle du liquide. La convection, induite par la flottabilité, augmente encore le transfert de masse par advection et, par conséquence, la taille des bulles. Arrivées à la surface, elles contribuent au volume de la mousse, dont le développement ne dépend que de la croissance des bulles et non de l'apparition de nouvelles bulles.

Différentes étapes de l'évolution de la mousse (a) t = 0 ms, juste avant l'impact. (b) t = 0,1 ms, les bulles se développent en raison de la chute soudaine de pression, puis s'effondrent rapidement, donnant naissance à une mousse minuscule. (c) t = 1,8 ms, ces bulles de mousse se développent uniquement grâce à la diffusion du CO2 en elles. (d) t = 124,5 ms, le flux est dominé par des panaches de bulles poussés par la flottabilité. Le mouvement relatif entre ces panaches et le liquide améliore considérablement le transfert de masse, la majeure partie de la mousse est générée à ce stade. (Source : Some Topics on the Physics of Bubble Dynamics in Beer )
Les plus petites bulles, du fait d’une tension superficielle et d’une pression plus élevées, peuvent transmettre leur gaz aux plus grosses, car la pression s’égalise entre les bulles.

Les mouvements de convexion, lors de la remontée des bulles, peuvent provoquer un phénomène de vagues et tourbillons dans les bières avec beaucoup de corps. La recirculation de la bière dépendrait également beaucoup de la forme du verre, mais aussi de la tension superficielle qui s’établit à sa surface. De plus, les verres peuvent avoir des propriétés hydrophobes qui favorisent la création de bulles.
Les bulles de bière sont ainsi 2 fois plus petites au fond du verre, qu’à son sommet. Dans le Champagne, la taille des bulles semble totalement relative à la taille et à la forme du verre : dans une flûte de 10cm elle mesure 1 mm, quand dans une flûte de 30 cm elle atteint les 3 mm ; dans une coupe elles restent petites car le dégazage est accéléré. Selon une étude publiée en 2021, une demi-pinte de lager commerciale libèrerait entre 200000 et 2 millions de bulles.
Les bulles de bière sont en tout cas bien différentes de celles des autres boissons gazeuses, comme les sodas ou le Champagne. Leur durée de vie est plus longue et elles se déplacent plus lentement grâce aux tensioactifs qui abaissent la tension superficielle et rendent le liquide de la bière plus visqueux, augmentant ainsi la traînée hydrodynamique des bulles.
Les mécanismes de dégazage de la bière sont analogues à ceux des éruptions limniques que l’on trouve dans la nature, aux conséquences souvent désastreuses : en 1986 au lac Nyos au Cameroun, une remontée de dioxyde de carbone a provoqué la mort par asphyxie de centaines de personnes et de milliers d’animaux.
A noter que ce phénomène de dégazage est différent des phénomènes d’effervescence qui se produisent lorsque l’on secoue une bouteille ou du jaillissement-gushing qui lui est dû à des problèmes de dosages de sucres et/ou de levures, de fermentation courte ou incomplète, ou bien de moisissure ou d’infection.
Par ailleurs, dans une bouteille fermée, le CO2 se diffuse également mais très lentement, une molécule mettrait plus de 3 ans pour y parvenir.
Facteurs influençant la taille des bulles
Outre la taille et la forme du verre, d’autres facteurs influenceraient la taille des bulles.
Tout d’abord, le milieu liquide et sa capacité à maintenir dissout le gaz carbonique : il faut qu’il contienne suffisamment de tensioactifs pour abaisser la tension superficielle. Plus le liquide possède un pH acide et peu d’ions bicarbonates, plus il relâchera de grosses bulles. Ce facteur s’applique particulièrement aux eaux pétillantes qui se vantent de la taille de leurs bulles. Dans la bière, plus la densité est élevée, plus le transfert de masse s’effectue rapidement, faisant croître la taille des bulles.
Les protéines et les dextrines de la bière perturbent le cheminement des bulles qui doivent les éviter. Les bières corpulentes produisent ainsi des bulles plus fines et restent effervescentes plus longtemps. Par ailleurs, la présence de bulles de différentes tailles dans ces mêmes bières permet une mousse riche et dense.
La température de la bière est également importante. Plus elle est chaude, plus elle relâche rapidement son CO2 qui s’assemble, formant ainsi des bulles plus grosses. Les conditions de stockage seraient ainsi susceptibles de jouer un rôle, en gardant les bouteilles au frais après la fermentation, la solubilité du CO2 augmenterait.
Les temps de fermentation et de clarification semblent également jouer un rôle sur le développement des bulles : plus ils seraient longs, plus les bulles seraient fines. En bouteille, les particules en présence devenant de plus en plus petites, les bulles, s’y développant, sont à leurs tours de plus en plus fines. Pour certains, les extraits de malt secs ralentiraient le temps de fermentation, mais donneraient des résultats inégaux.
Lorsque l’on sert une bière en fût, la différence de pression avec le verre augmenterait la dilatation des bulle : ce qui permet d’ailleurs à la Bière Guiness, qui comporte des bulles d’azote plus petite que celles du CO2, de mousser (c’est aussi pourquoi leur cannette renferme une balle de plastique contenant de l'azote pressurisé, générant un jet de gaz turbulent lors de son ouverture, qui permet la formation de bulles et l’apparition rapide de la mousse « crémeuse »).
Par ailleurs, on ne peut changer la taille des bulles par le type de carbonatation qu’elle soit naturelle ou forcée. Seule la quantité de carbonatation peut être modifiée.
Bulles et Perception Sensorielle
Le CO2 est un support de goûts contribuant à la perception des arômes. Les bulles de CO2 seraient capables de stimuler des récepteurs sensibles à la taille et à la pression, qui transmettraient au cerveau des signaux somatosensoriels, semblables au toucher. Des recherches ont montré que les bulles plus petites sont plus faciles à capter par ces récepteurs. Bien que libérant des arômes lorsqu’elles éclatent sur nos langues, les bulles joueraient surtout un effet sur notre perception de la texture et de la sensation en bouche. A noter que le CO2 est légèrement anesthésiant et diminuerait la sensation de soif. Un versement correct de la bière est ainsi nécessaire, tant pour les propriétés des bulles de CO2, que pour leur correct libération… sinon attention aux problèmes d’estomac ou de maux de tête.
Contrôler la Taille des Bulles ?
Quantité de CO2 dissout, densité, protéines et dextrines, ph, température, nombre de sites de nucléation, différence de pression entre les contenants, formes de la bouteille et du verre, façon de servir…
Contrôler la taille des bulles dans la bière relève ainsi de nombreux facteurs et la formule magique ne semble pas encore avoir été trouvée. La perception de la taille des bulles d'une bière n'est peut être que très suggestive ou propre au palais de chacun... et puis ce n'est pas la taille qui compte, c'est le goût! Au final, lorsque l’on apprécie une bière et la taille de ses bulles, on ne peut que songer aux probabilités et aux possibilités infinies des combinaisons qui font de la bière, du brassage et de la dégustation, un Art !
Vincent Ferrari
References:
Some Topics on the Physics of Bubble Dynamics in Beer Patricia Vega-Martínez, Oscar R. Enríquez and Javier Rodríguez-Rodríguez * mdpi.com/2306-5710/3/3/38
Beer Physics: Bubbles ffden-2.phys.uaf.edu/webproj/212_spring_2019/Corey_Gray/corey_gray/bubbles.html
The Apollonian Decay Of Beer Foam Bubble Size Distribution And The Lattices Of Young Diagrams And Their Correlated Mixing Functions S. Sauerbrei, E. C. Haß, And P. J. Plath doi.org/10.1155/DDNS/2006/79717
The Fluid mechanics of bubbly drinks Roberto Zenit & Javier Rodríguez-Rodríguez : physicstoday.scitation.org/doi/10.1063/PT.3.4069
Tension superficielle : femto-physique.fr/mecanique_des_fluides/tension-de-surface.php
Le CO2 caractéristiques physico-chimiques, production et utilisations dans les boissons, Pierre Millet btobeer.com/themes-conseils-techniques-bieres-brasseries/conseils-carbonatation-process-et-analyses/co2-caracteristiques-physico-chimiques-production-utilisations-boissons-gazeuses-bieres
How Many CO2 Bubbles in a Glass of Beer? Gérard Liger-Belair et Clara Cilindre pubs.acs.org/doi/full/10.1021/acsomega.1c00256
Bonus :
- Détails
- Catégorie : Conseils et techniques
Webinaire Houblonnage à cru présenté par Philippe Martin de Hop France
Le Houblonnage à cru / Dry Hopping : timing du houblonnage à cru pour retirer les arômes souhaités.
L’occasion de (re)découvrir l’importance du moment clé du dry hopping en fonction des arômes voulus ! Mais aussi de parler des houblons : Aramis, Barbe Rouge, Mistral, Triskel,..
- Détails
- Catégorie : Conseils et techniques
La bière constitue, par nature, un environnement particulièrement hostile au développement des micro-organismes. Plusieurs facteurs expliquent cette relative stabilité microbiologique :
- les températures élevées atteintes lors de l’ébullition du moût,
- la présence d’alcool (éthanol),
- le pouvoir bactériostatique du houblon via les acides iso-alpha,
- une faible disponibilité en oxygène,
- et des valeurs de pH basses.
Malgré ces conditions défavorables, certains micro-organismes parviennent à s’adapter à cet environnement contraignant. Ils peuvent ainsi se maintenir et se multiplier à différents endroits de la brasserie, depuis les matières premières jusqu’aux équipements et au produit fini. Parmi eux, certaines bactéries et levures sont dites altérantes, car leur développement entraîne une dégradation de la qualité de la bière.
Ces altérations se traduisent notamment par :
- des goûts et arômes indésirables,
- une acidification anormale,
- une production excessive de gaz,
- une viscosité accrue,
- ou encore une turbidité inhabituelle.
Autant de signaux révélateurs d’une contamination et donc d’une perte de maîtrise du procédé de fabrication.
Impact des microorganismes d’altération lors de la fermentation
Lors de la fermentation, la présence de microorganismes indésirables peut avoir des conséquences majeures. Ces derniers sont capables d’entrer en compétition avec les levures de fermentation volontairement ensemencées, en consommant les nutriments disponibles. Dans certains cas, ils peuvent même ralentir, voire bloquer complètement la fermentation.
Deux grands groupes de micro-organismes sont à l’origine de ces désagréments à savoir les bactéries et les levures.
Les Bactéries dont nous parlerons dans cet article : Lactobacillus - Pediococcus - Pectinatus - Megasphaera - Acetobacter - Gluconobacter - Zymomonas - Obesumbacterium - Citrobacter freundii - Klebsiella terrigena et Oxytoca - Rahnella aquatilis
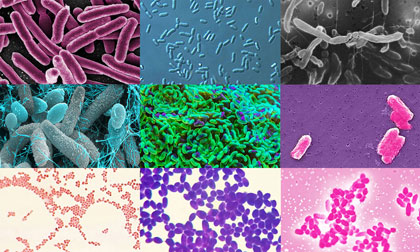
Voici ci-dessous un aperçu de l’ensemble des flores d’altération pouvant se retrouver dans la bière ou à la brasserie. Les microorganismes les plus fréquemment rencontrés sont les bactéries lactiques (en orange ci-dessous) qui sont responsables de la majeure partie des contaminations à la brasserie, les bactéries anaérobies (en jaune), et bien entendu les levures sauvages avec, en violet les Saccharomyces et en bleu, les non Saccharomyces.

Les flores d’altération les plus fréquemment rencontrées en brasserie sont les bactéries lactiques, responsables de la majorité des contaminations, suivies des bactéries anaérobies strictes, puis des levures sauvages, incluant les Saccharomyces et les non-Saccharomyces
Pourquoi la bière est-elle sélective sur le plan microbiologique ?
Le moût est souvent qualifié de « bouillon de culture », tant il est riche en sucres, acides aminés et minéraux favorables au développement microbien. À l’inverse, la bière est considérée comme une boisson microbiologiquement stable.
Cette stabilité repose sur une combinaison de facteurs inhibiteurs :
- alcool : 0,5 à 10 % v/v,
- acides iso-alpha du houblon : 17 à 55 ppm,
- CO₂ dissous : environ 0,5 % (m/m),
- oxygène dissous très faible (< 0,1 ppm),
- pH bas : généralement compris entre 3,7 et 4,8.
Ces conditions créent une pression de sélection importante, ne permettant la survie que de microorganismes particulièrement adaptés.
Si les bactéries à Gram positif sont les plus fréquemment rencontrées en brasserie, certaines bactéries à Gram négatif sont également impliquées dans l’altération de la bière.
LES BACTERIES LACTIQUES (GRAM POSITIF)
Les bactéries lactiques sont des bactéries à Gram positif, apparaissant bleu-violet au microscope après coloration de Gram. Bien que la majorité d’entre elles ne survivent pas dans la bière, certaines espèces appartenant aux genres Lactobacillus et Pediococcus ont développé des mécanismes d’adaptation leur permettant de s’y maintenir et de s’y multiplier.
Elles représentent de loin les flores d’altération les plus fréquemment rencontrées en brasserie.
Un double visage : utiles ou nuisibles
Les bactéries lactiques produisent principalement de l’acide lactique, un acide relativement doux. Lorsqu’elles sont utilisées volontairement et maîtrisées, elles participent à l’élaboration de styles spécifiques :
- bières acides (« sour beers »),
- Berliner Weisse,
- Gose,
- bières de fermentation spontanée (lambic).
Dans ces contextes, elles apportent fraîcheur, acidité et complexité aromatique.
En revanche, lorsqu’elles sont présentes de manière non intentionnelle, elles deviennent un problème majeur. Lactobacillus et Pediococcus sont responsables de 60 à 90 % des contaminations en brasserie [Back, 2003]. Leur dangerosité est renforcée par leur capacité à développer une résistance au houblon, notamment via les gènes horA et horC [Suzuki et al., 2005].
Le houblon, au-delà de ses qualités aromatiques, joue un rôle fondamental dans la conservation de la bière grâce à son effet bactériostatique. Toutefois, certaines bactéries lactiques résistantes aux iso-alpha-acides peuvent contourner ce mécanisme et proliférer malgré un houblonnage important.
Il est donc essentiel, pour une brasserie, de différencier les souches résistantes au houblon de celles qui ne le sont pas, afin d’évaluer correctement le risque d’altération.
Détection et limites des méthodes classiques
La mise en évidence des gènes de résistance au houblon (horA, horC) ne peut être réalisée de façon fiable que par des méthodes de biologie moléculaire, notamment la PCR (Polymerase Chain Reaction), aujourd’hui accessibles en routine en brasserie.
Les méthodes de culture classiques présentent en effet de nombreuses limites :
- développement lent,
- forte variabilité des résultats,
- risque élevé de faux négatifs,
- existence de bactéries viables mais non cultivables (VBNC), dues au stress imposé par la matrice bière (alcool, pH, houblon).
La biologie moléculaire s’impose ainsi comme l’outil le plus fiable pour le contrôle microbiologique moderne en brasserie.
LACTOBACILLUS
Les Lactobacillus sont des bacilles à Gram positif, anaérobies mais tolérants à l’oxygène. Plus d’une centaine d’espèces sont connues, dont une quinzaine impliquées dans l’altération de la bière.
L’espèce la plus fréquemment rencontrée est Lactobacillus brevis, hétéro-fermentaire, avec une croissance optimale autour de 30 °C et un pH compris entre 4 et 6.
Lactobacillus lindneri est également notable pour sa résistance au houblon et sa capacité à se développer à des températures relativement basses (19–23 °C).
Espèces fréquemment impliquées :
L. brevis, L. lindneri, L. buchneri, L. parabuchneri, L. casei, L. coryneformis, L. malefermentans, L. curvatus.
Ces bactéries sont particulièrement difficiles à détecter par culture en raison de leur état de stress et de dormance possible.

Lactobacillus
PEDIOCOCCUS
Les Pediococcus sont des coques à Gram positif, homo-fermentaires, tolérantes à l’oxygène. Elles transforment le glucose exclusivement en acide lactique et sont connues pour leur production de diacétyle, responsable d’arômes de beurre ou de pop-corn.
Espèces couramment rencontrées :
P. damnosus, P. acidilactici, P. pentosaceus, P. parvulus, P. dextrinicus, etc.
Pediococcus damnosus est particulièrement problématique en raison de sa capacité à se développer à basse température, ce qui lui permet d’altérer la bière durant la fermentation, la garde ou même le stockage.

Pediococcus
LES BACTERIES ANAEROBIES (GRAM NEGATIF)
Parmi les bactéries à Gram négatif, seules quelques-unes sont responsables d’altération de la bière. On distingue :
- les anaérobies strictes (Pectinatus, Megasphaera, Zymophilus),
- les aéro-anaérobies facultatives (bactéries acétiques, Zymomonas, entérobactéries).
Les genres Pectinatus et Megasphaera sont les plus fréquemment impliqués. Contrairement aux bactéries lactiques, elles ne présentent aucun intérêt technologique et leur présence traduit systématiquement un défaut d’hygiène ou de nettoyage.
PECTINATUS
Bacilles à Gram négatif, fortement mobiles grâce à de nombreux flagelles. Ils se développent préférentiellement dans les bières faiblement alcoolisées (< 5 %) et dans des conditions anaérobies, notamment au conditionnement.
Ils sont responsables d’odeurs d’œuf pourri (H₂S) et produisent divers acides organiques et composés soufrés.

Pectinatus sottacetonis sp. nov. isolated from commercial pickle spoilage tank. - Scientific Figure on ResearchGate. Available from: researchgate.net/figure/Scanning-electron-micrograph-of-cells-of-Pectinatus-sottacetonis-sp-nov-showing_fig2_236254969
MEGASPHAERA
Coques légèrement ovales à Gram négatif. Plusieurs espèces (M. cerevisiae, M. paucivorans, M. sueciensis) ont été associées à des contaminations de bière.
Elles produisent notamment :
H₂S, acides butyrique, isobutyrique, caproïque, valérique et isovalérique.

Megasphaera
AUTRES BACTERIES ANAEROBIES STRICTES (mais moins courantes)
Le genre Selenomonas comprend près de 10 espèces, mais seule Selenomonas lacticifex, a été mise en évidence pour son altération de la bière [Schleifer et al., 1990] et plus récemment identifiée sur un biofilm à la surface d’un équipement au niveau de l’embouteillage [Vávrová et al., 2014]. Ce microorganisme va conduire à une odeur désagréable du fait de la production d’acides acétique et propionique.
On peut également retrouver le genre Zymophilus, pour lequel il existe deux espèces Z. paucivorans et Z. raffinosivorans que l’on peut mettre en évidence dans la cuve de brassage, le levurier ou également les déchets issus de la production de la bière. Les Zymophilus sont des bacilles, légèrement incurvés qui sont isolés, par deux ou parfois en courte chainette. Ils se trouvent dans les bières de garde (pas présents dans les bières de types lager), et vont produire des arômes non souhaités : fruits, pomme pourrie, œuf pourri, sulfureux. Ces arômes indésirables sont générés par la production d’acétaldéhyde et H2S.
LES BACTERIES ACETIQUES
Les bactéries acétiques (famille Acetobacteriaceae) oxydent l’éthanol en acide acétique. Elles sont peu sensibles à l’alcool, au pH acide et au houblon, mais nécessitent de l’oxygène pour se développer.
Les genres Acetobacter et Gluconobacter sont les plus souvent impliqués, notamment lors de l’embouteillage, du vieillissement en fût ou en présence de défauts d’oxygénation.
ACETOBACTER
Parmi les espèces de bactéries qui produisent de l’acide acétique, dix espèces d’Acetobacter sont retrouvées dans les environnements de brassage dont les plus fréquemment A. aceti, A. liquefaciens, A. pastorianus et A. hansii. On va les retrouver plus particulièrement au niveau du moût, conditionnement en fût, bières vieillies en fût ou encore sous forme de biofilm dans la brasserie. Elles vont produire des arômes aigres, vinaigrés du fait de la production d’acide acétique.

Acetobacter- source MD Agrotech
GLUCONOBACTER
Une seule espèce de Gluconobacter (G.oxydans) serait régulièrement associée à des contaminations dans les environnements de brassage, mais G.cerevisiae peut également être rencontré. On peut retrouver ces micro-organismes dans le moût, lors de d’embouteillage, bières vieillies en fût. Ils vont produire des arômes aigres, vinaigrés du fait de la production d’acide acétique et acétate.
ZYMOMONAS
Les bactéries du genre Zymomonas peuvent se développer en présence ou en absence d’oxygène et tolérantes à l’éthanol (moins de 10% d’éthanol). Ce microorganisme va se développer de manière optimale avec un pH supérieur à 3,4 et une température comprise entre 25°C et 30°C.

Zymomonas - Photo : Katherine Pappas, University of Athens
On va le retrouver dans des bières de garde (non retrouvé dans les bières de type lager), et se caractériser par des arômes fuités, pomme pourrie, œuf pourri qui sont produits par l’éthanal (acétaldéhyde) et sulfure d’hydrogène (H2S).
LES ENTEROBACTERIES
Les entérobactéries sont des bacilles à Gram négatif, présents dans l’environnement, le sol, l’eau et les matières premières. Elles sont principalement actives aux premières étapes du brassage et ne survivent généralement pas dans la bière finie.
Leur présence est un indicateur clair de mauvaises conditions d’hygiène.
Parmi elles :
Obesumbacterium proteus, Citrobacter freundii, Klebsiella oxytoca, K. terrigena, Rahnella aquatilis.

Enterobactéries
OBESUMBACTERIUM
AUTRES ENTEROBACTERIES A LA BRASSERIE
Parmi les autres Entérobactéries retrouvées dans la bière, on peut noter les Citrobacter freundii, Rahnella aquatilis, Klebsiella oxytoca et Klebsiella terrigena dont la présence a déjà été signalée dans du moût non fermenté et en fermentation.
CITROBACTER FREUNDII
Bactérie bacille gram négatif, anaérobie facultative, catalase positive. Bactéries qui sont inhibées par l’éthanol et n’apparaîtront qu’aux premiers stades de la fermentation. Il a été démontré que leur présence accélère le processus de fermentation et induit une production importante de diacétyle, d'acide lactique, d'acétaldéhyde et de sulfure de diméthyle (DMS).

Citrobacter freundii
KLEBSIELLA TERRIGENA et OXYTOCA
Bactérie bacille gram négatif, anaérobie facultatif, catalase positive, immobile et capsulée. Ces bactéries ont déjà été signalées dans l’environnement de la brasserie. Dans le moût elles produisent des arômes phénoliques par la formation de 4-vinylguaiacol produit à partir de la décarboxylation de l'acide férulique. Phénomène que l’on va également retrouver avec certaines levures sauvages.
RAHNELLA AQUATILIS
Bactérie qui a été isolée dans diverses sources comme par exemple : le sol, l’eau, les aliments, la matière première végétale et parfois même dans des échantillons cliniques. Concernant l’environnement de la brasserie, cette bactérie a été signalée comme probable contaminant dans la levure lors de fermentation haute et dans le moût fermenté.

Rahnella aquatilis - source : Patricia Sobecky
Les bactéries lactiques sont responsables de 60 à 90 % des contaminations en brasserie. Le stress imposé par la bière rend leur détection par culture peu fiable. La résistance au houblon (gènes horA, horC) ne peut être détectée efficacement que par PCR. Pectinatus et Megasphaera sont associées aux bières faiblement alcoolisées et aux environnements anaérobies.
Les flores d’altération de la bière, partie 1: « Amies » ou « Ennemies » ?
Partie 3 : Les principales levures sauvages d’altération de la bière
Références:
Back W. 1981. Bierschadliche Bakterien – Taxonomie der bierschaldlichen Bakterien. Monatsschrift fur Brauerie, 34
Back W. 2003. Bioflime in der Brauerie und Getrankeindustrie – Brauwelt Online 23/25 1-5
Hill A.E 2015. Brewing Microbiology - 1st Edition
Priest F.G. 1987. Brewing Microbiology. Elsevier Applied Science
Suzuki K et al 2005. Isolation of hop-sensitive variant from Lactobacillus lindneri and identification of genetic marker for beer spoilage ability of lactic acid bacteria. Applied and Environmental Microbiology, 71, 5089-5097
Suzuki K. 2012. 125th Anniversary review. Microbiological instability of beer caused by spoilage bacteria. Journal of the institute of brewing, 117
- Détails
- Catégorie : Dossier Thématiques
Commercialisation Législation



- Détails
- Catégorie : Commercialisation & Services
Commercialisation de la Bière
Cette période de crise a permis de faire prendre conscience aux microbrasseries des problématiques de distribution et de la nécessité d’améliorer sa visibilité et de développer ses actions commerciales. Vos clients et consommateurs sont également à l’affut de vos actions par goûts mais aussi tout simplement pour vous soutenir ou vous découvrir. Lors du premier confinement en mars, la plupart des brasseries ont été prises de court et ont tardées à mettre en place de nouveaux modes de distribution. Si la leçon aura quand même servi à certains, d’autres se sentent toujours dépassés. Cet article a pour but de recenser les actions commerciales et de communication-marketing qui assureront le maintien de votre activité, votre développement et on vous le souhaite, votre pérennité.
Petit rappel sur le marketing :
La pérennisation et le développement d’une activité nécessite un minimum de stratégie qui s’articule autour de 3 fondamentaux : la technique, l’approvisionnement et le marketing. Pour générer de la valeur, il faut ainsi améliorer ses produits, améliorer ses processus et enfin améliorer son business model.
La théorisation du marketing continue elle-même a évoluer depuis plusieurs décennies, un condensé de cette expérience amène à penser que le marketing d’excellence actuel repose sur 7 grands principes :
- l’anticipation des tendances qui repose sur la collecte d’informations
- l’adaptation aux évolutions du marché
- l’alignement des services de l’entreprise, c’est-à-dire la coordination de la production et de la vente, au service réciproque de l’autre
- la définition et la diffusion d’une culture d’entreprise
- l’évaluation des performances
- la capacité à créer des partenariats
- l’amélioration de la viabilité d’une entreprise grâce à la satisfaction de ses clients et de son personnel.
On parle d’ailleurs aujourd’hui de marketing holistique (Global): le succès d’une entreprise est plus que la somme de chacune de ses actions grâce à leurs synergies. Ainsi les 4 Ps bien connu du marketing mix (Produit, Prix, Place-Distribution, Promotion) sont aujourd’hui accompagnés de 4 autres : Personnes, Processus, Programmes d’Actions et Performance.
Vous l’avez sans doute réalisé lors de votre étude de marché initiale, mais il est bon parfois de refaire un point sur son « avantage concurrentiel » grâce à la fameuse matrice SWOT c’est-à-dire l’analyse des Forces, Faiblesses, Opportunités et Menaces. Vous devez également essayer de mieux connaître le profil de vos clients et des consommateurs de bières en créant des personas.
Vos objectifs et vos contraintes doivent ainsi vous mener à mettre en place des actions commerciales et de communication :
Site Internet – présence sur le web et les réseaux sociaux
Internet est un fabuleux outil qui peut mettre en contact le producteur et le consommateur a divers moments de leurs relations. Au moment du choix et de l’achat bien sûr mais aussi au moment de la consommation.
Beaucoup d’entre vous n’ont pas encore de site internet et/ou de site internet performant. Si beaucoup de microbrasseries n’utilisent presque qu’exclusivement les réseaux sociaux, il faut bien que vous considériez que vos clients/followers suivent également d’autres pages et que, par exemple, l’algorithme de Facebook ne montre qu’une infime partie de l’ensemble des messages de ses amis et pages suivies au profit accru des posts sponsorisés et des posts à « scandale » suscitant les passions des internautes….En 2020, seul 5,5% des abonnés de votre page verraient apparaitre vos publications sur leur fils d’actualités Facebook ! (ce que l’on appelle la portée organique des publications).
Pourtant un site internet est le meilleur moyen de présenter :
- votre gamme
- vos nouveautés
- vos horaires d’ouverture
- vos points de vente (quelle déception quand on cherche vos bières et que lorsque l’on arrive devant votre brasserie, elle est fermée…)
- de vendre en ligne et ou de prendre des commandes
- de montrer son professionnalisme à vos clients et distributeurs…
- d’être présent au moment de la consommation par spots ludiques, humoristiques, conviviaux, identitaires, valorisants, etc.
Et puis cela permet aussi d’aider à se constituer une base de données client, grâce notamment à l’abonnement à votre newsletter qui permettra de communiquer spécialement en tant de crise, et de fidéliser grâce à des offres spéciales, en respectant la loi Evin bien entendu.
Les réseaux sociaux restent néanmoins des outils essentiels pour créer du lien avec ses clients, être contacté, créer des évènements en direct, faire du monitoring de son secteur en suivant les actualités des brasseries et des acteurs de la filière brassicole. Si Facebook reste en 2020 le réseau social le plus utilisé grâce notamment aux groupes spécialisés, les brasseries sont également très actives sur Instagram. Twitter et Linkedin ne sont pas à négliger non plus pour le suivi des médias et les relations professionnelles.
Le "social selling", le fait de vendre à travers et/ou grâce aux réseaux sociaux, a de plus le vent en poupe; permettant de vendre directement sur ces plateformes, de créer du trafic vers vos propres lieux de ventes digitaux ou physiques, grâce à la création de lien et aux interactions possibles avec les consommateurs et autres clients.
Actuellement, encouragés par les algorithmes/politiques des réseaux sociaux, les formats image mais surtout vidéo sont ceux qui suscitent le plus de vues et d'engagements, soyez créatifs! Enfin ne négligez pas les relations/partenariats avec des influenceurs pour des opérations spéciales.
En 2021, 46% des recherches effectuées sur Google sont destinées à trouver une entreprise locale. Google représente 92% des recherches effectués sur les moteurs de recherches. N'oubliez donc pas de bien vous compléter vos informations sur Google My Business
De l'importance d'être présent sur les applications de critiques de bières
Vos acheteurs potentiels, notamment les cavistes vérifient régulièrement les notations et critiques de vos bières sur des applications dont la plus connue est Untappd, mais il en existe d'autres comme Biernard ou bien Ratebeer. Si ce système comporte des limites,-qui note/critique? à qui appartiennent ces applications ?-, il est primordial malgré tout d'y apparaître, ne serait-ce que pour s'inspirer des avis et suggestions relatifs à vos bières, mais surtout pour pouvoir donner l'envie à vos acheteurs potentiels d'essayer vos créations.
Vendre ses bières en ligne
Plusieurs possibilités s’offrent à vous, tout d’abord vendre à partir de son propre site internet, la plupart des gestionnaires de contenus (CMS) actuels, wordpress, joomla et drupal par exemple, proposent des composants ecommerce, sans compter les CMS dédiés à la vente : prestashop, magento,… De plus, certaines de ces solutions peuvent être directement liées à vos logiciels de gestion.
Mais vous pouvez aussi profiter de places de marchés en ligne « marketplaces » locales ou dédiées. Ces derniers jours des initiatives ont été mises en place un peu partout en France. Dans la Marne, la CCI a lancé le site jacheteenlocal.fr pour permettre aux clients de commander aux commerçants, artisans ou producteurs dont certains doivent maintenir leurs rideaux entièrement fermés. A Limoges, c’est le site shopinlimoges.fr qui présente une quarantaine de commerçants et références plus de 3000 produits et se veut être un « mini Amazon local ».
Plus particulièrement dans la bière, le sites Beer50.fr permet d’acheter directement aux brasseries artisanales, le site Easybeer.fr propose des ventes directes, en Click&Collect et en livraison, mais aussi bieresdefrance.fr. Le site Une Petite Mousse organise également une opération spéciale en ce moment.
Mais il ne faut pas oublier non plus vos distributeurs, en premier lieu les sites e-commerce spécialisés dans la bière, mais aussi les cavistes, CHR et la grande distribution qui peuvent également vendre en ligne.
Par ailleurs si vous désirez rester local, vous n'êtes pas obligés d'expédier dans toute la France ou le monde entier, en délimitant votre rayon de livraison et en l'indiquant clairement dans vos conditions de vente.
Développer son réseau de distribution
Le développement de vos ventes passe par les Cavistes spécialisés ou non, les sites e-commerces spécialisés ou non, les « CHR » cafés-hôtels-restaurants mais aussi la Grande distribution.
Nous sommes encore surpris de constater dans certaines régions, de la difficulté à trouver des bières artisanales. En parallèle, la bière artisanale est devenue un véritable produit d’appel dans les CHR, dans les commerces alimentaires (fromageries, boucheries,..) et dans les supermarchés qui proposent de plus en plus un rayon dédié aux producteurs locaux. Parfois même dans les offices de tourisme !!
Vous devez avoir une démarche active dans votre région auprès des commerçants. Mais vous pouvez aussi faire appel à un agent commercial ou à un distributeur/revendeur spécialisé dans les bières artisanales et les boissons.
Votre réseau de distribution a besoin d’être animé pour être fidélisé. Pour cela vous devez apprendre à connaître vos revendeurs et communiquer régulièrement avec eux afin de développer une relation de confiance, effectuer un suivi et les aider à se développer : vous devez les considérer comme des partenaires.
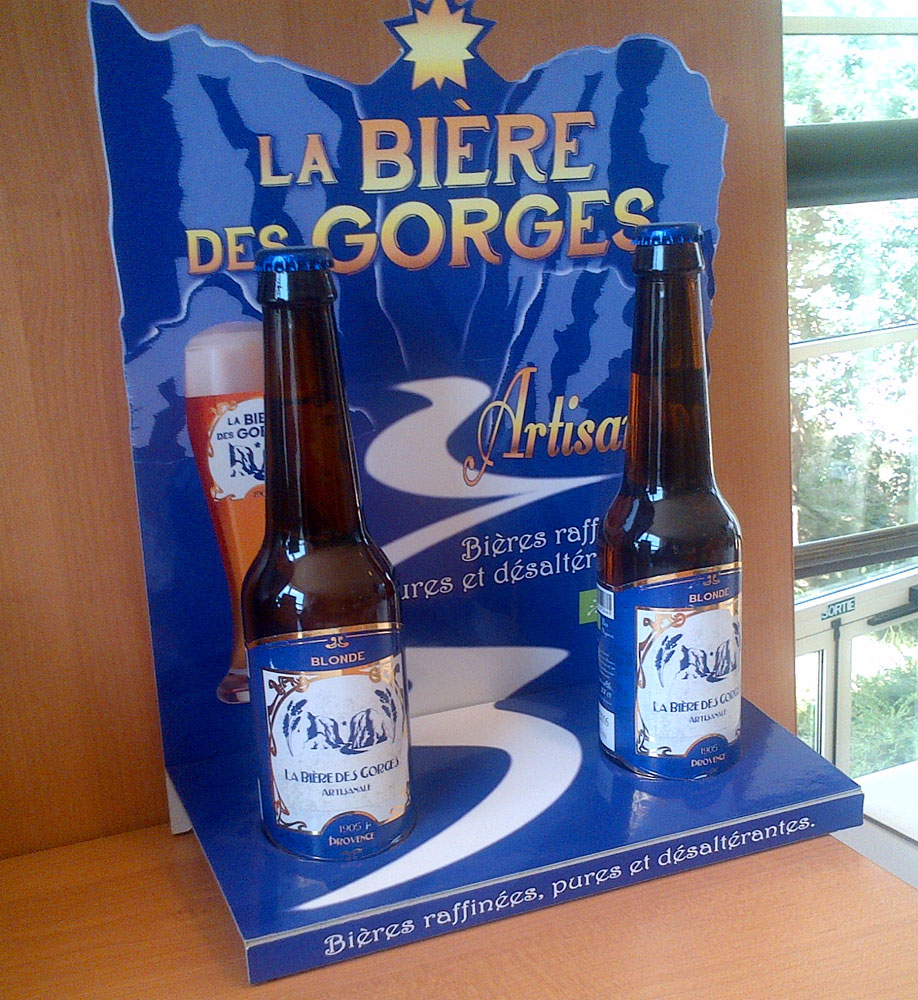
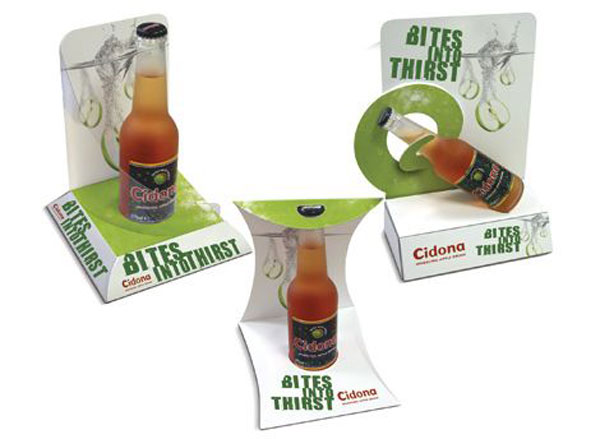
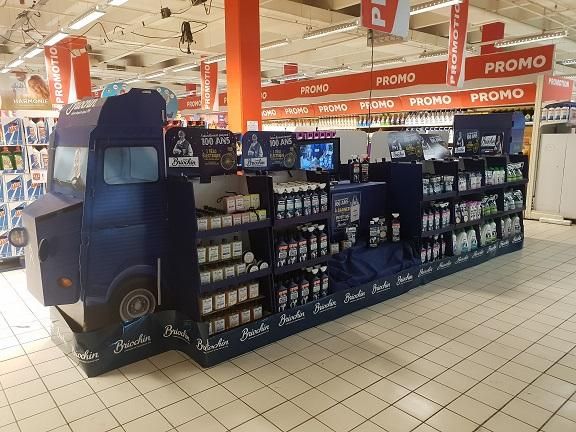
L’animation et la communication peuvent prendre plusieurs formes : de la dégustation à l’exclusivité de certaines gammes ou brassins, des bouteilles prémium dédiées au CHR, de la plv (comme des présentoirs de comptoir) pour égayer les points de vente au partage d’informations sur les réseaux sociaux.


Les sites de vente e-commerces dans la bière ont également le vent en poupe et ne cessent de se réinventer misant sur la qualité de l’expérience utilisateur (UX) et la qualité de l’expérience consommateur (CX). En 2019, le chiffre d’affaire de la vente d’alcool (vin, bière et spiritueux) en ligne était de 500 millions d’euros. Les consommateurs sont avant tout à la recherche de prix mais aussi d’informations et de qualité/rapidité de livraison. Les formules d’abonnement et de box rencontrent beaucoup de succès et permet de fidéliser la clientèle. Se faire référencer par des sites e-commerces doit aussi faire partie de votre stratégie de développement.
Enfin n'oubliez pas de démarcher les cafés, bars, restaurants, hôtels, salles de spectacles et autres snacks de votre région. Les bières artisanales sont pour eux de vrais produits différenciants.
Organiser et Participer à des évènements, des salons et des concours.
Qu'il soit en ligne ou hors ligne, les évènements sont le moment d'entrer en contact avec votre public et de communiquer. Dégustations, agrandissements, lancement d'une nouvelle bière,...les occasions ne manquent pas!
Les salons et autres marchés sont aussi l'occasion de vous présenter et de vendre, qu'ils soient directement liés à la bière, professionels et/ou grand public, spécialisés ou plus généralistes, national ou local. Les salons bières se sont multipliés les dernières années, et malgré une année 2020 troublée qui a mis les organsateurs dans des positions difficiles, les fans de bières et de gastronomie ont hâte de vous y retrouver de nouveau au plus vite! (nous tenons à jour en permanence, un agenda des évènements bières, n'hésitez pas à nous communiquer vos futurs salons!)
Plusieurs salons organisent des concours pour les brasseries qui mettent en lumière vos dernières productions et vous permettent d'aposer des macarons qui favorisent la curiosité des consommateurs et donc les ventes. Des concours nationaux et internationaux dédiés à la bière, comme celui des Fourquets à Nancy ou le Concours de Lyon en France, permettent également une mise en avant nationale et international de votre Brasserie.

Stratégie de Contenu
Faire bien c’est bien, le faire savoir c’est mieux. Votre communication doit s’appuyer sur plusieurs piliers : les relations publiques et presses, mais aussi le marketing digital. En trouvant des angles d’approches originaux, vous pouvez susciter l’enthousiasme et créer le buzz !
Tout d’abord, ayez un dossier de presse « kit média » pertinent, que vous pouvez facilement transmettre à vos clients et distributeurs : présentation de votre entreprise, votre savoir-faire, vos gammes, vos tarifs, sans oublier des visuels et les contacts !
Que vous lanciez une nouvelle bière, diversifiez votre production, changez de logo, établissez un partenariat... lorsque votre actualité le permet, rédigez des communiqués de presse que vous pouvez envoyer aux journalistes, blogueurs et autres influenceurs sans toutefois les inonder bien évidemment ! Un communiqué de presse n’est pas forcément long, au contraire il vaut mieux être concis et respecter une structure : Titre accrocheur, accroche concise QQOQCP (Qui, Quoi, Quand, Où, Comment, Pourquoi), un contenu que vous pouvez traiter en racontant une histoire « storytelling », enfin toutes les informations pratiques relatives à votre société et à l’annonce faite (disponibilité, prix,…). Les communiqués sur mesure et une approche one-to-one des communiquants ne sont pas à négligés par ailleurs car certains sont très sollicités.
Proposez également du contenu interactif permettant d’interagir avec votre audience comme des quizzes, et du contenu pouvant être partagé : actualité produit, nouveau point de vente ; voir devenir viral sur les réseaux sociaux et dans les médias, par des sujets qui associent d’autres acteurs, valeurs et idées : initiatives locales, utilisation de vos produits par un chef cuisinier, recette, dégustation, jeux concours, artisanat,… Les contenus vidéos et les petites animations sont particulièrement appréciées.
Vente à Emporter, Drive & Livraison
Si la plupart d’entre vous ont déjà des horaires d’ouvertures au public, la crise-covid avec ses mesures sanitaires et l’appréhension même de la population ont parfois empêché les visites in situ.
Encore une fois, beaucoup de vos clients n’ont peut-être pas eu connaissance de vos (nouveaux) horaires d’ouverture (cf site internet). Le click and collect, c’est-à-dire une réservation en ligne ou par téléphone et un retrait en brasserie est l’une des solutions qui prend tout son sens en ce moment, même si cela nécessite une modification de votre organisation.
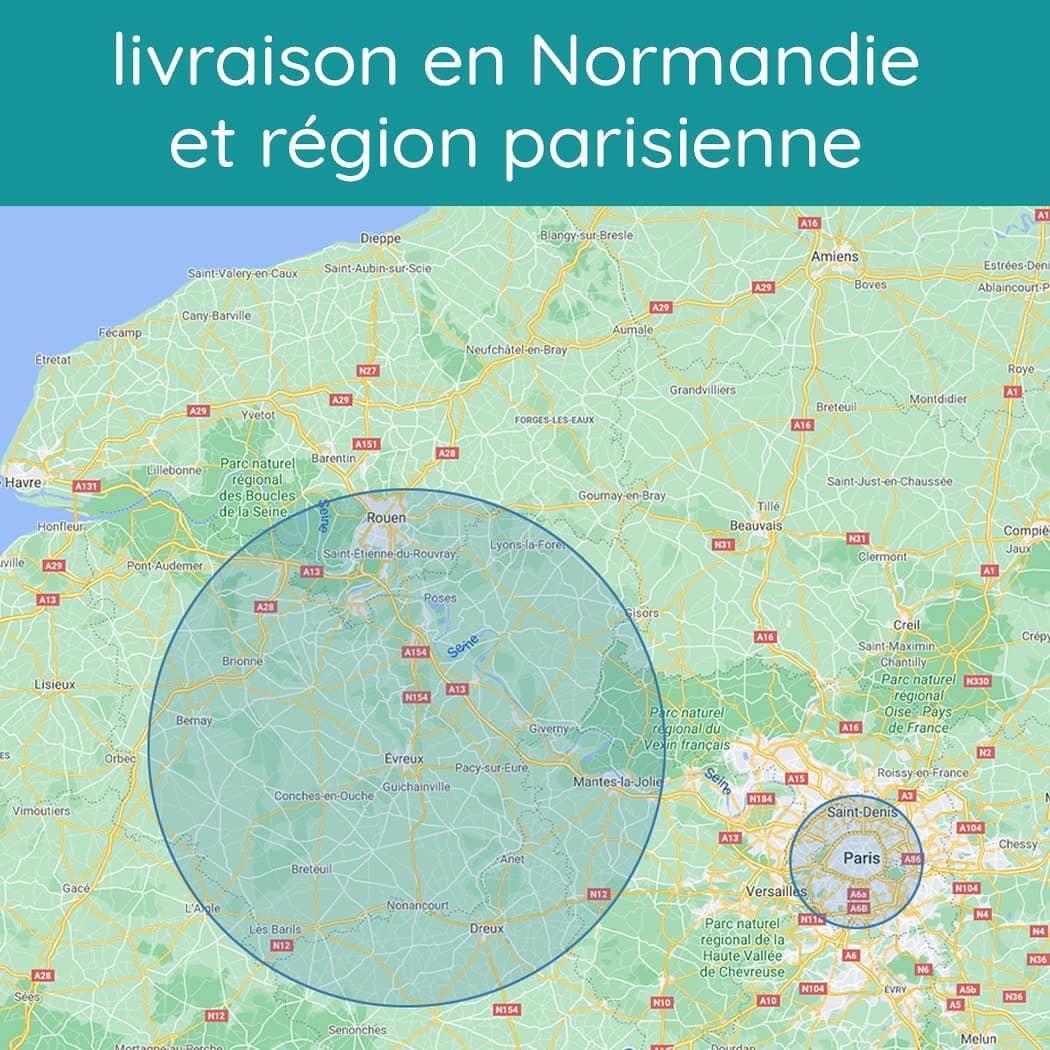
En s’inspirant des supermarchés : organiser un système de drive, ou de livrer directement à domicile dans un rayon restreint,
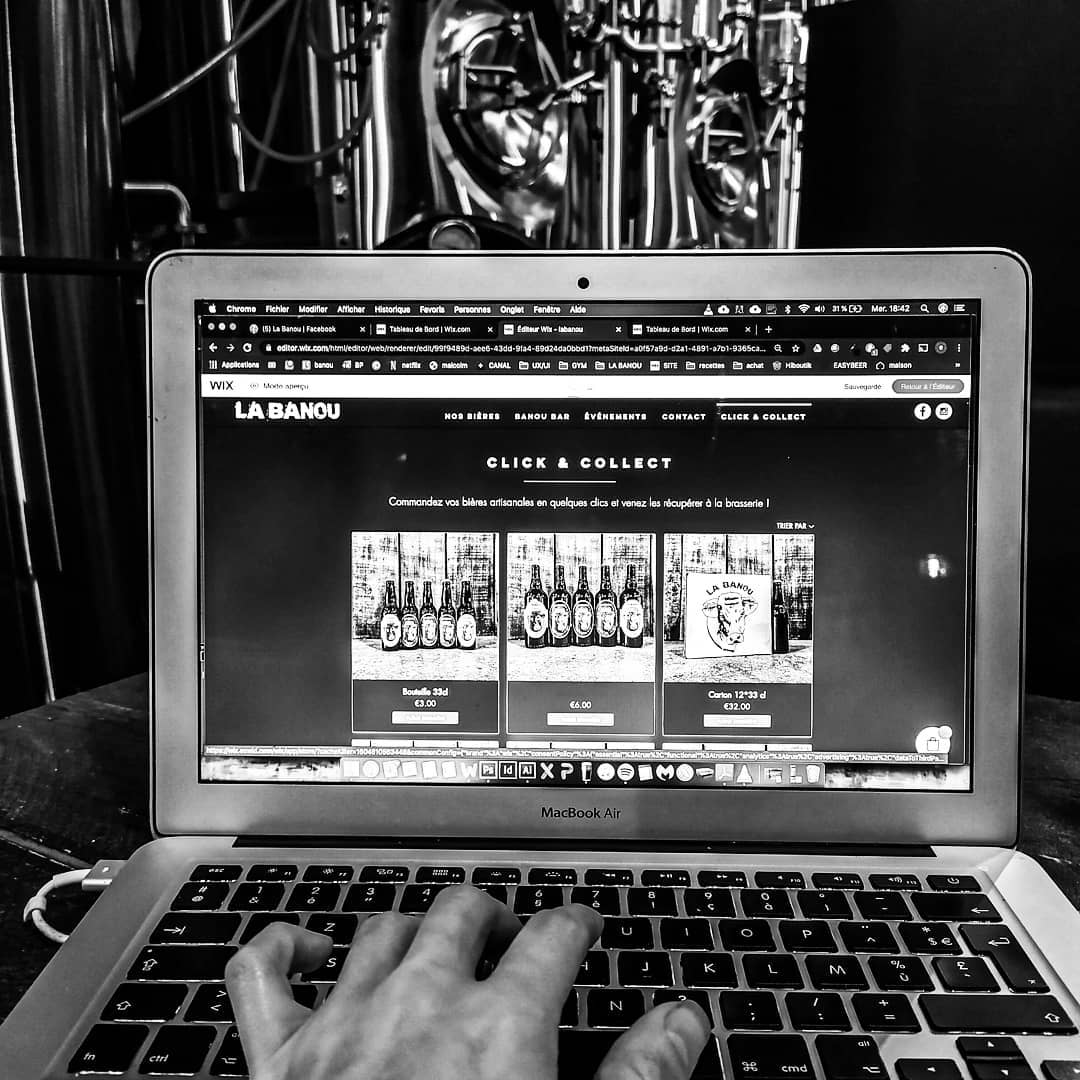




enfin reste la possibilité d’expédier ses bouteilles grâce à des emballages conçus spécialement pour l'expédition des bouteilles de bières :
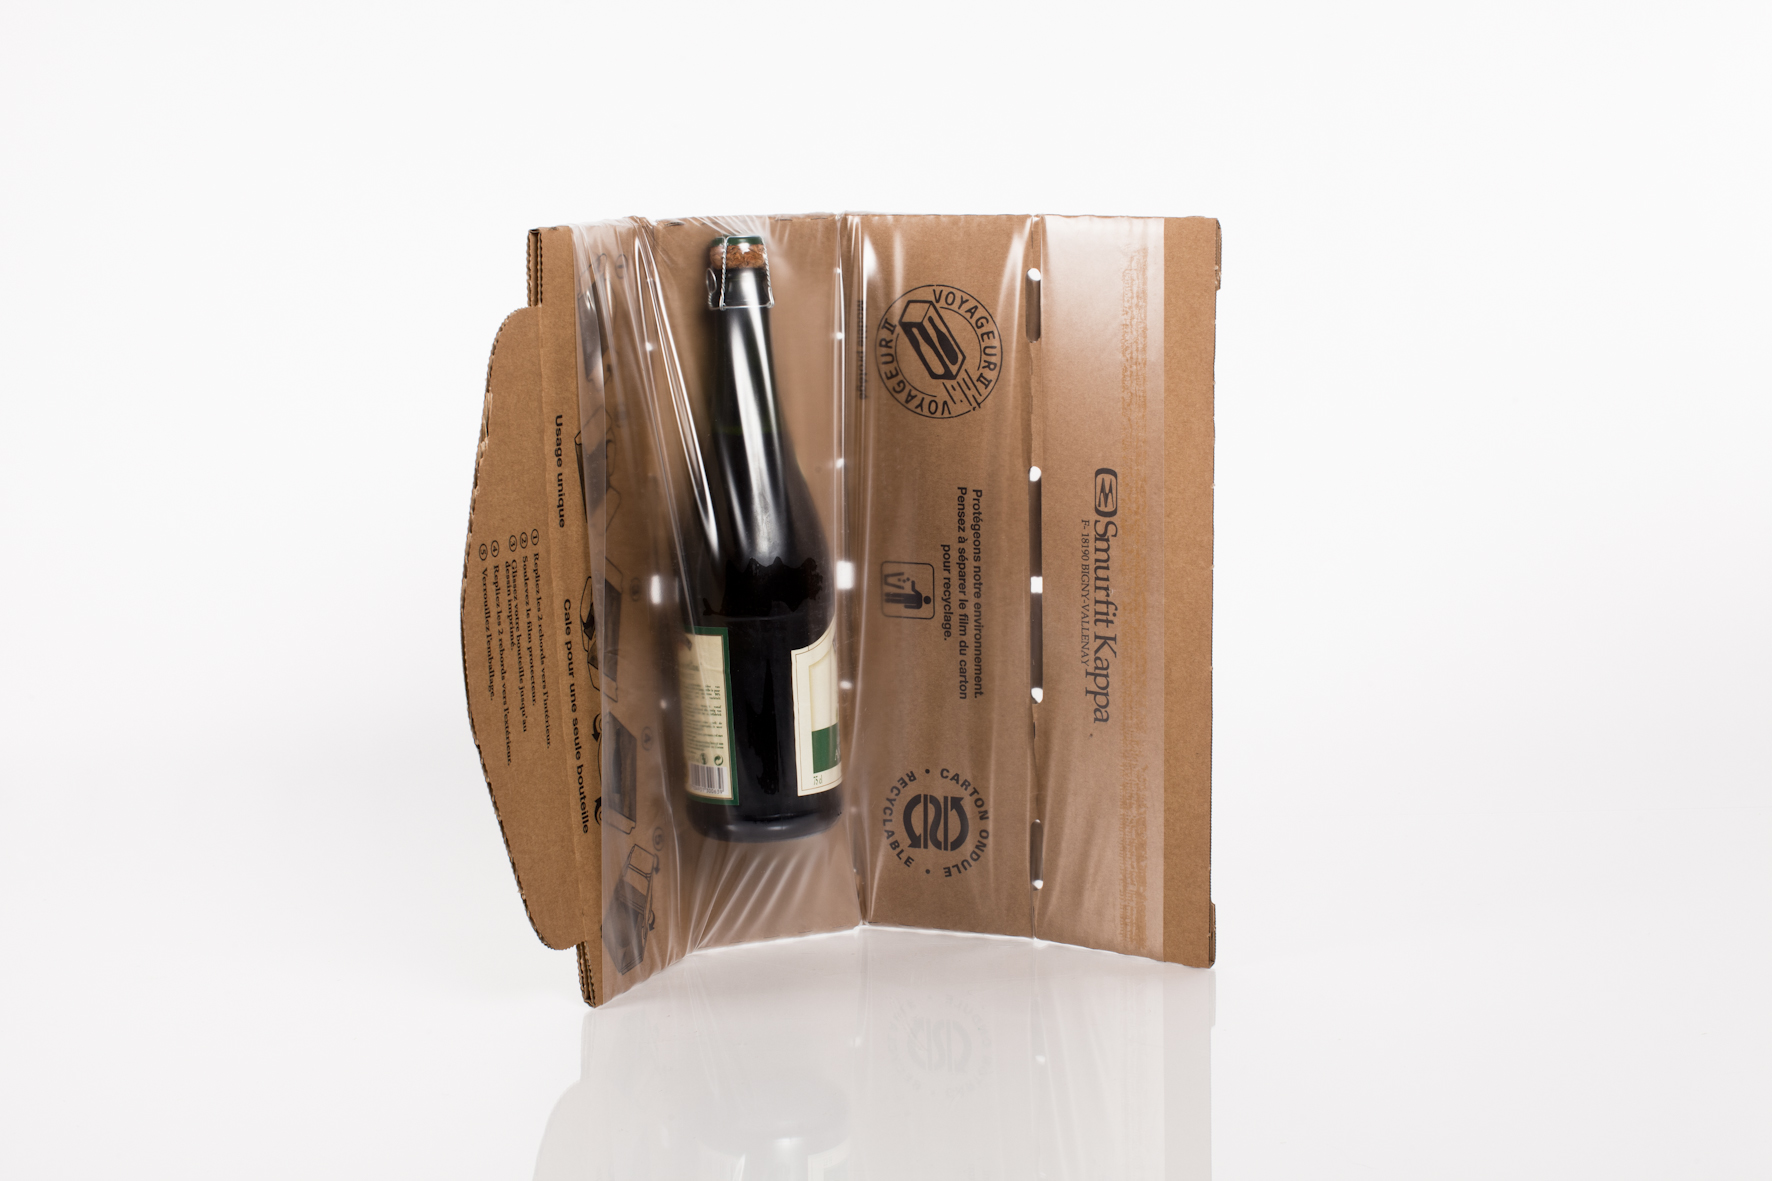

Développer ses gammes, ses formats de conditionnement et ses offres
Le développement ou le choix de se concentrer sur certains types de bières est aussi une question à étudier régulièrement par une analyse de la demande. Fonctions des goûts de vos clients, des tendances, mais aussi de votre région, une gamme longue n'est pas forcément rentable pour tous même si cela permet aussi de maintenir l'attention de vos clients et d'attirer des propsects. En parallèle, il peut-être aussi intéressant de se labelliser ou de développer une offre en bio pour toucher de nouveaux consommateurs et de nouveaux réseaux de distribution. La tendance est à l'eco-responsabilité, il existe d'ailleurs plusieurs certifications bio ou engagées pour les brasseries.
Au niveau des formats, nous avons entendu des histoires de brasseries qui ne vendaient qu’en fût et qui ont vraiment eu des difficultés pendant le premier confinement et la fermeture des bars et restaurants. En parallèle, dans le monde du vin, on a vu le succès qu’on eut les cubis et autres Bag-in-box, dans les grandes surfaces : les consommateurs n’avaient pas envie de se déplacer régulièrement (cf les queues et l’attente aux caisses dans les commerces) et ont privilégié de plus grands formats :
- Pour les brasseries qui ne font que du fût : une offre bouteille est nécessaire !
- Pour les brasseries qui ne font que de la bouteille 33cl, peut être mettre en place une offre en 50 en 75 cl ou même en mini-fût
Vous pouvez égalment réfléchir à une éventuelle offre en vrac dans des growlers (bouteille en verre, en céramique ou en acier inoxydable utilisée pour transporter de la bière pression).

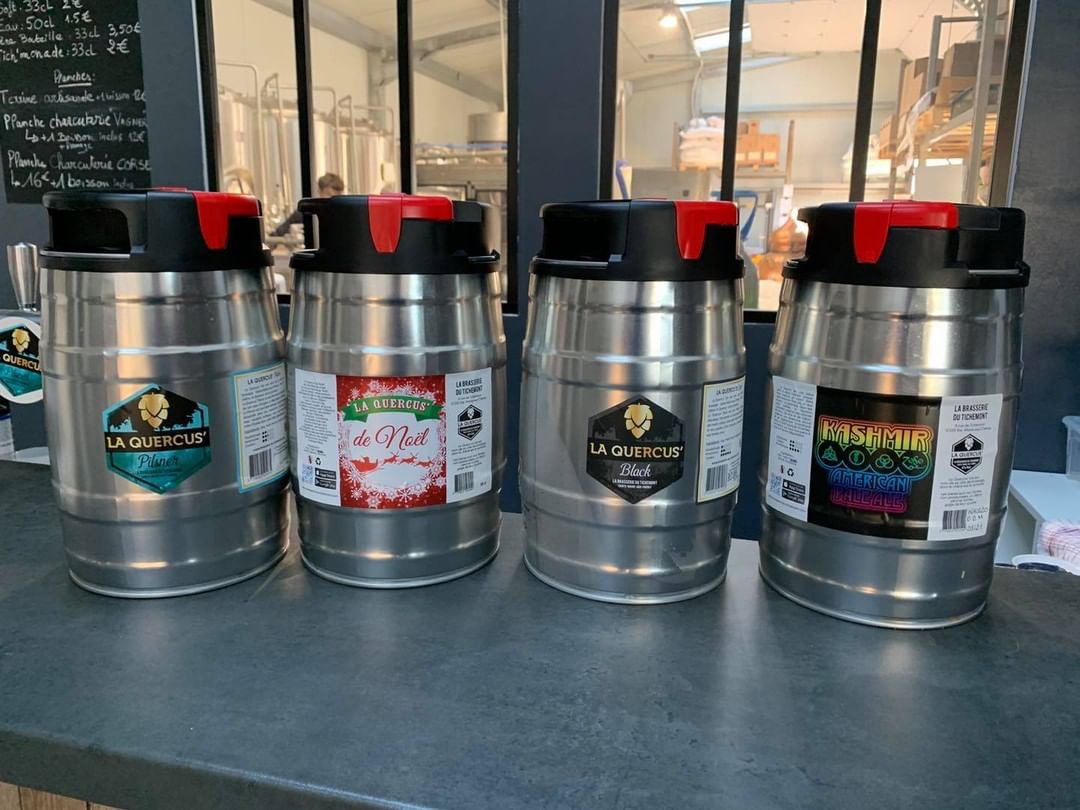
Cela peut être aussi l’occasion de mettre en place des brassins spéciaux, « collaboratifs » selon les envies de vos clients et/ou collector ! Dans la continuité, des brassins "cobranding" avec d'autres marques/personnalités/évènements d'un autre secteur d'activité, exemple : la bière Hellfest de la brasserie Mélusine, la bière Eternity de Brussels Beer Project en collaboration avec le musicien Vitalic,...
La montée en gamme de certaines de vos bières, par la premiumisation est aussi à envisager.
De plus n'hésitez pas à donner plus d'informations sur vos étiquettes (site web, réseaux sociaux,..) et à les rendres plus ludiques ou interractives!
Par ailleurs, pourquoi ne pas diversifier, compléter son offre avec des produits dérivés : confit de bière, farines, biscuits et pains aux drèches par exemple, mais aussi des goodies : verres, t-shirts, affiches,.. mais aussi kits de brassage...
Au niveau du conditionnement, les coffrets at autres calendriers de l'avent/après/spécial confinement sont plus que bienvenus. Nous avons vu également apparaître cette année des box et des calendriers de l’avent bière collectifs de brasseurs indépendants régionaux, comme celui des brasseurs de Bourgogne, de Gironde, de Montpellier, du 06, du Nord, de l'Est Parisien ou bien de la Manche.
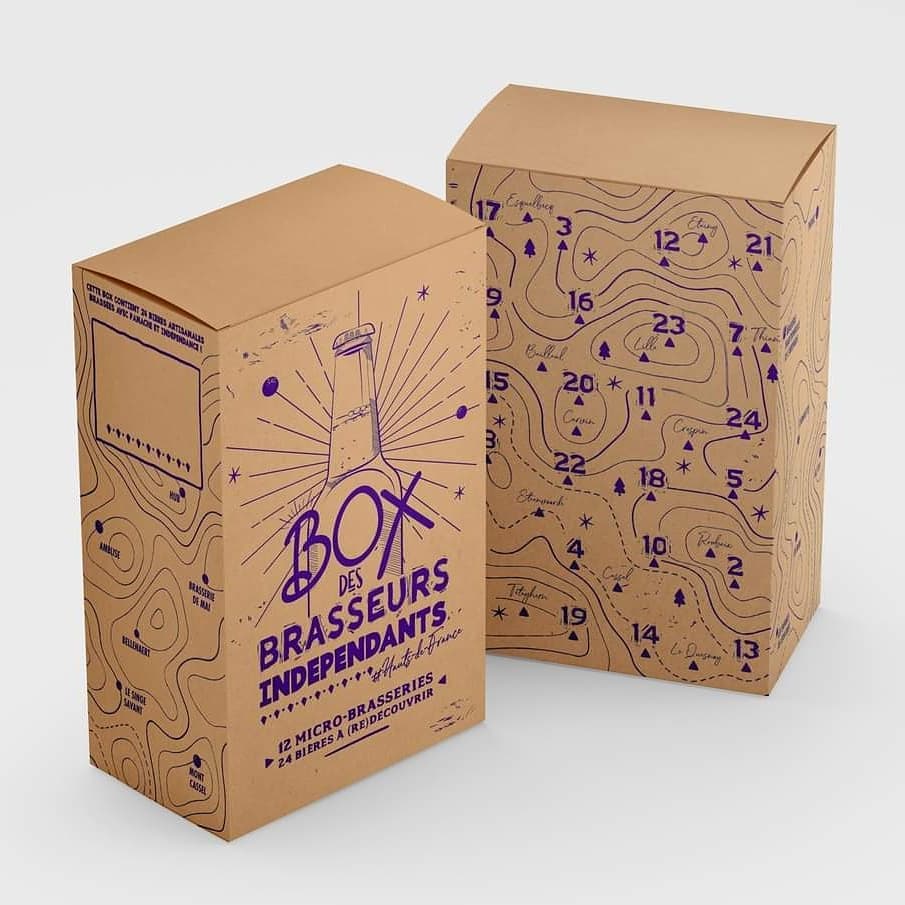


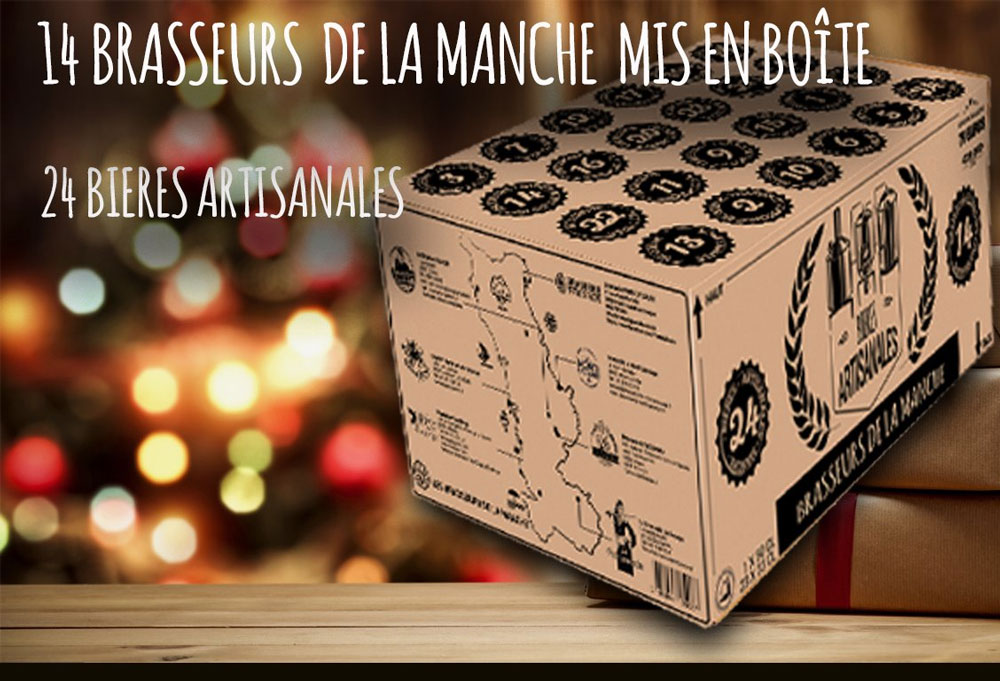
Pourquoi pas faire également du cobranding, et s’associer avec d’autres partenaires et artisans de votre région, pour créer des box régionales (on attend impatiemment une box apéro : bière, fromage, charcuterie, cornichon..), ou s’associer à des traiteurs/restaurateurs pour des menus gastronomiques à emporter, ou trouver des associations originales comme ce duo « bière + livre de poche » mis en place à Tours entre une librairie et un bar.
Fidélisez vos clients!
Proposez des cartes de fidélités, des brassins exlusifs, des packs spéciaux. Mais également ouvrez les portes de vos brasseries pour des évènements, dégustations, des cours de brassage ou des brassins collaboratifs! Sans aller jusqu'au brewpub, un espace bar est toujours bienvenu!
Nous vous souhaitons en tout cas beaucoup de détermination en ces moments difficiles pour l’activité économique. Nous espérons que cette époque permettra aux brasseries artisanales de mettre en place des actions durables et performantes bénéfiques en tout temps.
Vincent - BtoBeer
- Détails
- Catégorie : Conseils et techniques
Les Utilités - Dossier Consommation Energie - Partie 2
Afin d'optimiser sa consommation énergétique, des moyens sont à mettre en œuvre au niveau de la chaufferie, du réseau de chaleur, de la production de froid, de la climatisation et de l'électricité.
Dans la première partie nous avons vu les principaux postes de consommations d'énergie dans une brasserie.
LA CHAUFFERIE
A ce stade, on estime qu’une part importante de la production de chaleur se perd sous trois formes :
- Pertes par les fumées
- Pertes par les parois
- Pertes par les purges
Aujourd’hui, les moyens mis en œuvre pour pallier à ces inconvénients sont :
Au niveau des fumées :
Le taux de CO2 doit être maintenu maximal en limitant au maximum l’excès d’air pour se rapprocher de la combustion stœchiométrique) excès d’air de 10 à 15 % avec le gaz naturel). La température des fumées doit être limitée, avec un maximum de 200°C, et un minimum de 150°C pour le gaz. On estime ainsi que les pertes moyennes sur l’année peuvent être réduites de 9%. Un suivi régulier avec des mesures ponctuelles permet le réglage des excès d’air.
Il peut être également conseillé d’installer des récupérateurs sur les fumées. Ce type d’échangeur, aussi appeler économiseur, permet d’abaisser la température des fumées en préchauffant l’air comburant ou l’eau d’alimentation. Le gain sur le rendement de la chaudière est de 3 à 4%.
Au niveau des parois :
- Calorifugeage des installations
- Le maintien en état et l’éventuelle rénovation de l’isolation thermique sont rapidement amortis
- Maintien sous pression des chaudières durant les arrêts de production inférieurs à 24 heures
Au niveau des purges :
La fréquence d’analyse d’eau de chaudière doit permettre de limiter les purges (appareillage de mesure en continu de la salinité en chaudière, ou détermination par analyses (une fois par poste de 8 heures)
L’énergie des purges peut être récupérée dans certains cas :
- Récupérer les eaux dans un ballon d’éclatement avec production d’eau à presque 100°C avec de la vapeur de revaporisation
- L’eau à 100°C peut servir à préchauffer l’eau d’appoint
- La vapeur de revaporisation peut-être réinjectée dans la bâche alimentaire
LE RESEAU DE CHALEUR
a/ Fuites de vapeur
La plupart des fuites de vapeur observées sont liées à l’usure de robinets, conduites et vannes.
Pour une vanne DN 20 laissant circuler une vapeur à 150°C pour une température extérieure de 20°C, et en l’absence de tout calorifugeage, sa déperdition thermique sera d’environ 0.2 kWh/h.
Pour une durée en maintien de 1 000 heures, cela représentera donc 200 kWh.
Il existe aujourd’hui des matériels isolants aisément démontables, sous forme de boîtes ou de matelas sanglés pour les calorifuger. Il est même possible de profiter de CEE (Certificats d’économie d’énergie) pour les financer.
b/ Détente de vapeur
La chaudière produit en général de la vapeur à une pression supérieure à celle admissible dans les échangeurs : la vapeur est alors détendue par un poste de détente.
L’usure de la détente peut se traduire per des surpressions à l’utilisation, avec détérioration des vannes de régulation, des échangeurs et purgeurs. Les conséquences peuvent être :
- Des fuites de vapeur
- Des pertes de condensats
- Des mauvaises régulations de température avec des incidence sur la qualité des produits
- Une usure prématurée des matériels
- Des situations éventuellement dangereuses pour le personnel
Le bon fonctionnement des postes de détente est donc un point important du maintien en état du réseau de vapeur.
La composition d’un poste de détente type est le suivant :
- Une vanne de détente, ou détenteur régulateur de pression, commandée à partir d’une prise d’impulsion en aval de la vanne
Si la régulation de pression doit être fine (pasteurisation par exemple), il est nécessaire de prévoir une vanne avec régulation pneumatique ; mais en général une vanne autonome est suffisante. Comme la plupart des vannes modulantes, la régulation n’est pas précise dans la plage de 0-20 % : pour ne pas surdimensionner la vanne, une bonne connaissance des besoins en vapeur est nécessaire (établie en général sur la montée en température de 1°C par minute sur le volume total du brassin), ou sur le taux d’évaporation maximum désiré en chaudière de houblonnage)
- Deux manomètres, un en amont, un en aval.
Le bon état du manomètre en aval est primordial puisqu’il permet de connaître lebon état de la vanne de détente, et éventuellement de régler le ressort pour ajuster la pression en sortie.
- Une soupape de sécurité, dont l’utilisation est à déterminer en fonction des surpressions admissibles en aval
- Un filtre et séparateur d’eau qui protège la vanne
- Deux robinets d’isolement permettant d’intervenir sur le détenteur sans vidanger les circuits ni faire tomber la pression
- Un bypass permettant de continuer à fournir de la vapeur en cas d’intervention sur le détenteur ; son usage doit être contrôlé, son inconvénient est qu’on oublie régulièrement de le fermer.
- En complément, un poste de désurchauffe est très souvent indispensable (une vapeur produite à 10 bar et détendue à 3 bar sera surchauffée, il faut donc la désurchauffer pour permettre un bon échange thermique)
RETOUR DES CONDENSATS
La température de condensation de la vapeur dans les échangeurs dépend de la pression de la vapeur, généralement comprise entre 2 et 8 bars. Après condensation de la vapeur (ce qui apporte le maximum d’énergie), une partie de la chaleur sensible contenue dans les condensats peut encore être échangée, en fonction du type d’échangeur, de la température du fluide chauffé, du purgeur, etc.
La température de rejet du condensat est donc très variable et difficile à contrôler.
En supposant que cette température soit en moyenne de 120°C, l’énergie perdue dans les condensats est de : 140 – 93 = 47 kWh par t de vapeur produite.
Ces pertes sont décomposées en :
- Condensats non retournés
- Purges de chaudière supplémentaires
- Pertes du réseau de retour des condensats
- Pertes de revaporisation lors de la mise à l’atmosphère
Ces pertes représentent de 6 à 9 % des besoins thermiques.
Pour être sûr de la qualité des condensats retournées, on peut envisager une installation de tri des condensats ; celle-ci sera constituée d’un capteur de conductivité sur le retour, permettant le déclenchement d’une alarme en cas de pollution accidentelle, voire le tri automatique par asservissement à une vanne 3 voies assurant la décharge à l’égout des condensats pollués.
La bâche de retour est généralement la bâche alimentaire. Afin de ne pas perdre l’énergie de revaporisation, correspondant à la chaleur sensible comprise entre 120 et 100°C, nous pouvons réinjecter les condensats directement dans la bâche alimentaire, non pas par le haut, mais en barbotage dans l’eau. Les limites d’une telle action sont :
- Distance entre les points de purge et la chaufferie, pas toujours compatible avec un retour direct en chaufferie ; si un bac tampon est nécessaire, la revaporisation aura lieu dans ce bac, à moins de le prévoir sous pression, avec des contraintes spécifiques ;
- Pressions très diverses et variables dans les conduites de retour, obligeant, pour éviter les coups de bélier et les contrepressions à mettre en place plusieurs réseaux en parallèle ; cette contrainte est d’autant plus forte que les points de purge sont éloignés de la chaufferie
- Limite de la température admissible en bâche alimentaire en fonction des pompes de la chaudière ; il faut en outre prendre garde à ne pas dépasser 100°C.
La récupération des condensats dans un bac sous pression permet de limiter la revaporisation en fonction de la pression choisie.
MOYENS A METTRE EN ŒUVRE
Utiliser une mallette de mesure du CO2 dans les fumées et leur température pour suivre le rendement de la chaudière
Comptabiliser l’énergie : suivre les compteur gaz et électrique de façon journalière ou chaque semaine
Compter l’eau entrant en chaudière ; aux purges près cette indication donne la production de vapeur
Connaître la température de la bâche d’alimentation et compter les volumes d’eau adoucie, permettant de vérifier le retour des condensats
Analyser fréquemment les eaux de chaudière pour déterminer le taux de purge optimal
Utiliser des eaux osmosées pour la chaudière
PRODUCTION DISTRIBUTION DE FROID
Le choix du fluide frigorigène est une donnée importante, compte tenu des températures demandées et celle des contraintes environnementales et réglementaires.
Le choix de ce fluide dépend avant tout de la température minimale de traitement (le meilleur étant à mon avis l’ammoniac, mais il est malheureusement décrié pour des raisons de sécurité, même si la quantité sur le site est limitée)
La consommation d’énergie électrique est liée à la température d’évaporation du fluide. Plus la température du fluide refroidi est basse, plus la consommation électrique pour une même production frigorifique sera élevée.
Le coefficient de performance d’un groupe froid indique la production frigorifique par unité d’énergie consommée. Ce coefficient est inversement proportionnel à l’écart entre la température de condensation et la température d’évaporation. On a donc intérêt à rechercher la température d’évaporation la plus haute possible (3 à 4 °C en dessous de la température minimale du fluide refroidi), et à l’inverse, la température de condensation la plus basse possible (fonction des conditions climatiques).
Un système de régulation sur un groupe de production de froid permettant d’avoir une basse pression flottante ou une haute pression flottante est à privilégier.
Il est important de vérifier de façon régulière :
- Le dimensionnement de l’évaporateur
- La charge en fluide frigorigène
- L’encrassement de l’évaporateur
- La teneur en glycol dans le circuit (ou autre)
- Le débit d’eau glycolée dans l’évaporateur
- Le dimensionnement du condenseur
- Le positionnement des tours de refroidissement : il est possible d’avoir une condensation à eau ou une condensation à air. La performance est meilleure avec de l’eau, mais cela engendre des contraintes liées au risque légionelle, peut-être pas toujours maîtrisable dans les microbrasseries
- La propreté des surfaces d’échange
- Le coefficient de performance donné par le constructeur
En cas de surdimensionnement de l’installation, le fonctionnement des auxiliaires peut être interrompu.
a/Possibilités de régulation
Compresseur à vis
A partir d’un moteur à vitesse variable, un compresseur à vis peut réguler, soit par paliers (de 25 à 33% en général), soit en continu, dans la plage de 10 à 100%.
Ceci est un avantage pour les moteurs de forte puissance, qui ne peuvent pas être arrêtés et démarrer trop souvent.
Un autre intérêt est le maintien d’une température glycolée constante, ce qui peut constituer un avantage pour la précision des refroidissements
Compresseur à pistons
A l’inverse, un compresseur à piston ne se régule généralement pas. Il est possible d’obtenir un fonctionnement par paliers, en jouant sur le nombre de pistons en marche, mais il est préférable de conserver un fonctionnement en tout ou rien., et de limiter les démarrages et arrêts par un volume tampon d’eau glycolée suffisant.
b/ Stockage de froid
Nous avons vu qu’un minimum de stockage d’eau glycolée était nécessaire pour éviter les démarrages et arrêts trop fréquents.
Par ailleurs, le stockage de froid permet de réduire les appels de puissance ; il limite le surdimensionnement de l’installation, ainsi que la puissance souscrite électrique.
Enfin il « efface »la demande électrique lors de périodes à coût élevé.
Le stockage de froid génère peu d’économies ‘énergie (le stockage de froid entraîne souvent une surconsommation d’énergie, en raison des pertes de stockage, mais aussi parce que souvent le stockage se fait à température plus basse, et nécessite donc une température d’évaporation plus basse, ce qui affecte le COP. Parfois, le fait de fonctionner surtout la nuit permet de rattraper en partie la perte de COP : la nuit, la condensation est plus facile, et on peut obtenir un meilleur COP si on a une pression flottante.).
Par contre, ce stockage permet une économie financière par une puissance souscrite plus faible et par l’utilisation de plages tarifaires avantageuses. Il s’agit donc de mener une étude au cas par cas en fonction de la politique tarifaire.
c/ Récupération de chaleur à la condensation
La chaleur évacuée au condenseur d’une installation frigorifique constitue une source de chaleur importante.
Elle peut être utilisée pour produire de l’eau chaude. Si on se limite à l’énergie de condensation, nous pouvons produire malheureusement que de l’eau peu chaude (environ 35 à 40°C) mais avec des volumes importants.
La récupération de la désurchauffe des vapeurs d’ammoniac permet de chauffer à plus haute température (50°C) un volume d’eau plus faible.
Enfin une pompe à chaleur permet éventuellement d’élever le niveau thermique de l’eau, une température de 60°C peut raisonnablement être atteinte, voire plus.
d/ distribution d’eau glycolée
Lors de la distribution, l’eau glycolée se réchauffe
- Par les échangeurs refroidisseurs
- Par les pompages (d’où la recherche de la limitation du temps de marche des pompes)
- Par les déperditions du réseau (inspection fréquente de l’installation et mise en place d’isolants performants)
MOYENS A METTRE EN ŒUVRE
- Compteur horaire sur chaque compresseur
- Comptage électrique des annexes
- Relevés réguliers des manomètres à l’aspiration et au refoulement
- Enregistrement de la température d’eau glycolée
- Température d’eau de condensation avant et après condenseur
PRODUCTION D’AIR COMPRIME
Nous rappelons simplement quelques règles élémentaires :
- Vérifier la pression nécessaire (1 bar de plus que le besoin exprimé = 20% d’énergie consommée en plus)
- Réduire au maximum les fuites du réseau d’air (circuler la nuit ou le week-end pour les détecter au bruit)
- Prévoir une taille de compresseur adaptée aux besoins
- Eviter les marches à vide qui finissent par consommer au final beaucoup d’électricité :
- La consommation en marche à vide représente de 15 à 40% de la puissance en charge
- Le rendement moteur est réduit à faible charge
- Le facteur de puissance est mauvais à vide, ce qui peut entraîner des pénalisations.
L’emploi d’horloges arrêtant complètement le moteur permet de réaliser des économies : ceci nécessite une réserve d’air importante afin de limiter les arrêts et les démarrages trop fréquents. Ceci est d’autant plus vrai que le moteur est de forte puissance (système de gestion avec des temporisations).
Si possible, arrêter complètement les compresseurs durant la nuit et le week-end ; ceci peut passer par une réserve d’air comprimé permettant le fonctionnement de la centrale froid, qui est souvent le seul poste exigeant de l’air comprimé lors de ces périodes.
Les points d’attention sont les suivants
a/ refroidissement des compresseurs
La récupération de la chaleur lors du refroidissement des compresseurs d’air peut être envisagée (nécessite déjà une certaine taille)
b/ qualité de l’air
Choisir de bons filtres (pertes de charge importantes
c/ Autres possibilités
Celles-ci sont indiquées avec une estimation des économies envisageables sur ce seul poste, réduction exprimée en % de la consommation totale
- Optimiser les compresseurs à un compresseur monoétage (15 à 25 % de gains)
- Entretenir de façon soignée les clapets et pistons (voir la notice des constructeurs) (5%)
- Aspirer de l’air froid est plus efficace : chercher de l’air extérieur plutôt que l’air déjà souvent chaud de la salle des compresseurs
- Adapter le type de régulation au fonctionnement (4%)
- Réduire de 0,5 bar la fourchette de régulation par l’utilisation de capteurs sensibles 10 – 15 mbar (3%)
- Choisir un compresseur performant (la consommation normalisée varie de 0.08 à 0.12 kW/m3/mn (30%))
CLIMATISATION ET CHAUFFAGE DES LOCAUX
L’isolation des bâtiments doit être correcte.
Une fois les investissements réalisés, la réduction des consommations est surtout une affaire de sensibilisation et de discipline du personnel :
- Arrêts et démarrages en fonction de l’occupation des locaux (mise en place d’horloges, avec arrêts automatiques)
- Le redémarrage peut s’effectuer en manuel
Le gain de telles mesures est fortement lié au degré de discipline du personnel (10 à 20 % sur ce poste)
- Temps d’ouverture des portes à limiter (portes à tambour)
- Températures de consigne non exagérées
ECLAIRAGE
Lors de la conception, les besoins d’éclairage peuvent être fortement réduits par la présence de fenêtres permettant un bon éclairage naturel.
La mise en place d’horloges peut ici aussi entraîner des économies ; on pourra utilement moduler les puissances appelées en fonction de l’importance de l’éclairage naturel.
La recherche de sources lumineuses à faible consommation est à favoriser.
EAU
La plupart des sources de surconsommation d’eau découle de l’absence de régulation de débit ou de marche -arrêt (voir un simple pistolet si manuel) et de comptage.
D’autre part nous avons pu remarquer qu’une forte consommation d’eau implique généralement une plus forte consommation d’énergie, d’où l’étude de des consommations d’eau systématiquement en même temps que le bilan énergétique de l’entreprise.
Les régulations et les arrêts-démarrages sont souvent manuels ; un minimum d’automatisation ou de moyens pour éviter les dérives peuvent permettre des économies très importantes.
Avec ceci, un certain nombre de mesures à prendre :
MOYENS A METTRE EN ŒUVRE
- Mettre en place de pistolets pour le lavage des sols, des carters des machines et des cuves
- Définir les procédures de lavage et de stérilisation
- Régler les débits
- Mettre en place des automatismes commandant l’admission d’eau
- Mettre en place des compteurs
- Mettre en place des recyclages si possible
- Réutiliser l’eau vers des usages moins nobles après un premier usage
(Voir la gestion des eaux chaudes au brassage)
ELECTRICITE
La réduction des consommations électriques peut prendre trois formes :
- Réduire les besoins : en particulier,
- Réduire les besoins frigorifiques (voir le paragraphe correspondant),
- Réduire les besoins en air comprimé (essentiellement réduction des fuites)
- Réduire les puissances appelées : si l’on excepte l’éclairage, la plupart des consommations électriques proviennent de moteurs ; contrairement à un débit d’eau ou de vapeur, que l’on peut diminuer si on les juge trop élevés, la puissance électrique appelée par un moteur est difficilement réductible même si le moteur est surdimensionné.
Un moteur de pompe surdimensionné se traduira souvent par une surconsommation d’électricité, avec soit un débit trop important, soit une perte de charge créée artificiellement par une vanne pour obtenir un débit voulu.
- Réduire le temps de fonctionnement des moteurs : le moteur est analogue à celui des ouvertures et fermetures des robinets d’eau ; la commande de démarrage et d’arrêt est souvent manuelle, et dans ce cas, les moteurs sont appelés à fonctionner inutilement.
Ici encore, quelques automatismes permettent d’éviter des surconsommations.
Nous avons vu l’exemple des pompes de circulation d’eau des laveuses de bouteilles qui peuvent être arrêtées pendant les arrêts prolongés de la machine.
En effet, il est nécessaire que l’entreprise se pose la question du dimensionnement et de l’utilité de chaque moteur
- Utiliser des moteurs à haut rendement, pour ceux qui ont une durée d’utilisation conséquente.
- Utiliser des variateurs de vitesse, d’autant plus que la baisse de leur coût autorise aujourd’hui un usage très large de ceux-ci.
COMPTABILITE DE L’ENERGIE
a/Objectifs
Les objectifs liés à la mise en place d’une comptabilité de l’énergie sont multiples :
- Etablir des ratios et des consommations spécifiques
- Rendement de machines ; par exemple le rendement de la chaudière, le coefficient de performance du groupe froid
- Coûts spécifiques : par exemple coût de la tonne de vapeur, du m3 d’eau traitée, de la frigorie produite
- Consommations spécifiques d’une opération élémentaire : par exemple consommation de vapeur pour la cuisson du moût, consommation de froid lors du refroidissement du moût…
- Détecter les dérives de fonctionnement des appareils permettant une intervention immédiate pour remédier aux défaillances
Par ailleurs une dérive par rapport aux consignes données peut avoir d’autres conséquences qu’une simple surconsommation énergétique, ainsi par exemple :
- Une mauvaise régulation de la température en laveuse de bouteille peut entraîner des surconsommations de soude ou des casses de bouteilles plus importantes
- Une surconsommation de vapeur au brassage peut traduire une mauvaise régulation de température ou une évaporation trop poussée, avec des incidences sur la qualité du produit
- Un mauvais coefficient de performance des groupes froid peut indiquer un encrassement d’échangeur, précédent souvent une corrosion, ou un problème sur le compresseur ; la détection rapide de tels incidents permet d’allonger la durée de vie des équipements
En fait les consommations d’énergie et certaines valeurs qui leur sont liées (température, pression, débits) sont des paramètres de fonctionnement constituant des indicateurs de bon fonctionnement, leur suivi doit être ainsi intégré dans une « comptabilité analytique », dont l’enjeu va bien au-delà des simples économies d’énergie
Sensibiliser le personnel : ceci est clairement démontré par l’expérience, il suffit de compter pour que les consommations diminuent (souvent vers les 10%) ; la comptabilité démontre et rappelle à tout moment que des économies peuvent être réalisées avec simplement un peu de discipline, et les comportements se modifient en conséquence.
On peut motiver le personnel par la définition d’objectifs, ou tout au moins le rappel périodique de consommations de « référence ».
Il faut cependant prendre garde à ne pas inverser les priorités ; il ne faut pas par exemple que la diminution d’eau lors des lavages se fasse au détriment de la qualité du nettoyage.
b/ Mise en place
La mise en place d’une comptabilité doit être étudiée au cas par cas en fonction des critères suivants :
- Les priorités et d’une façon générale, la « culture » de l’entreprise. Il faut en particulier procéder par étapes et ne pas imposer d’un seul coup une comptabilité détaillée ; d’une part l’investissement serait considéré comme trop élevé, et d’autre part la prise de conscience des enjeux ne peut se faire que petit à petit, à partir des points les plus sensibles
- L’existence de capteurs déjà existants et leur fiabilité. De nombreux capteurs en place sont en effet défaillants ; selon le cas l’information est utilisable ou non ; démarrer par eux limite les investissements
- Les coûts de l’énergie et le ratio coût de l’énergie/prix de revient
- Les compétences du personnel et leur disponibilité
- Par ailleurs, le suivi des informations et la détermination des actions à réaliser doivent être confiés à une personne possédant la responsabilité et les moyens nécessaires ; sans quoi la comptabilité risque de se traduire par une accumulation passive de données, sans réel impact.
MOYENS A METTRE EN ŒUVRE
- Compteurs horaires de fonctionnement des postes les plus importants
- Compteurs électriques
- Les compteurs de vapeur sont actuellement d’un coût prohibitif pour les microbrasseries, mais le bilan peut être réalisé avec un comptage de l’eau d’alimentation de la chaudière
- Compteurs d’eau par atelier
- Voir en complément le guide « Plan de comptage dans les industries agro-alimentaires » , édité par le CETIAT, auquel a participé l‘auteur de cet article : https://www.cetiat.fr/fr/deploiement-de-plans-de-comptage-energetique-dans-les-industries-agroalimentaires
- Etablir un bilan de la consommation d’énergie de la salle à brasser et le comparer au théorique des besoins
- Mesurer ponctuellement la consommation d’eau des lavages, des laveuses et pasteurisateurs, du refroidissement des machines, etc.
- Mesures ponctuelles de diverses consommations électriques par watt-métrie (air comprimé, gros moteurs, …)
- Faire un bilan de la consommation de CO2
FINANCEMENT DES OPERATIONS D’ECONOMIE D’ENERGIE
Certificats d'économies d'énergie (CEE)
Les certificats d’économies d’énergie ont pour but d’inciter les fournisseurs d’énergie à promouvoir les économies auprès de leurs clients. Ces fournisseurs ont l’obligation de réaliser des économies d’énergie et plusieurs moyens sont à leur disposition : faire des économies sur leurs propres installations, inciter leurs clients par de la sensibilisation ou des aides financières ou encore en achetant des certificats d’énergies revendus sur le marché.
Le microbrasseur qui réalisera des économies d’énergie se verra délivrer un certain nombre de certificats en fonction des kWh économisés et pourra les revendre à ces fournisseurs.
Les CEE sont comptabilisés en kWh CUMAC d’énergie finale économisée. L’abréviation CUMAC provient de la contraction de « cumulé » et « actualisés » car le kWh est ramené à la durée de vie du produit et actualisé au marché. L'actualisation consiste à accorder moins d'importance au kWh économisé dans le futur (et ce d'autant plus que le taux d'actualisation est élevé). Cela permet de comparer des mesures qui font économiser beaucoup tout de suite et des mesures qui font économiser peu mais sur une longue durée.
Dans la pratique cela revient à imaginer ce qui aurait été consommé si les actions n’avaient pas été entreprises.
Concrètement il faut multiplier par 8 les économies annuelles pour obtenir l'économie CUMAC sur 10 ans.
Ces informations sont disponibles également sur le site ATEE/rubrique industrie, avec les explications des modes de calcul des kWhcumac (différents pour chaque fiche) : https://atee.fr/efficacite-energetique/club-c2e/fiches-doperations-standardisees/industrie
Le prix du KWhcumac dont dépend le montant de la subvention varie suivant le nombre d'opération effectuées (suit l'offre et la demande entre les obligés qui cotisent et les industriels qui mènent des opérations de sobriété énergétique subventionnées) : https://www.emmy.fr/public/donnees-mensuelles?selectedYearCee=2020&precarite=false&selectedYearCotation=2020#graphic-cotation
Actuellement nous sommes aux alentours de 8€/ MWhcumac, ce qui est très élevé, donc des subventions potentielles importantes pour les microbrasseurs
En ce qui concerne le secteur particulier de la brasserie, je citerai les fiches suivantes comme les plus pertinentes :
Fiche IND-UT-117 - Récupération de chaleur sur groupe froid
Fiches IND-UT-115 et 116 - Régulation HP et BP flottante groupe froid
Fiche IND-UT-104 - Economiseur sur chaudière vapeur
Fiche IND-UT-105 - Brûleur micro modulant sur chaudière industrielle
Fiche IND-UT-125 - Traitement d’eau performant sur chaudière vapeur
Fiche IND-UT-135 - Free-cooling en remplacement de groupe froid
Fiche IND-UT-121 et 131 - Isolation des réseaux vapeur (points singuliers et isolations parois cylindriques)
Fiche IND-UT-114 - Variateur de vitesse sur moteurs asynchrones
L’ensemble des fiches peut se trouver à l’adresse suivante : https://atee.fr/efficacite-energetique/club-c2e/fiches-doperations-standardisees/industrie
Le fonds chaleur
Il est également pertinent de citer le fond chaleur pour les opérations de récupération d'énergie thermique. Attention, ce fond permet une subvention entre 30% et 50% du prix des équipements avec main d'œuvre suivant la taille de l'entreprise. Chaque dossier est étudié par l'ADEME et soumis à un certain nombre de critères (par exemple, la récupération de chaleur d'un procédé sur elle-même ne peut pas être éligible, l'ADEME considère que c'est du bon sens).
Mise à Jour :
Décret n° 2020-1361 du 7 novembre 2020 instaurant une aide en faveur des investissements de décarbonation des outils de production industrielle :legifrance.gouv.fr/loda/id/LEGIARTI000042507596/
Franck Jolibert - Ingénieur Brassicole
N'hésitez pas à contacter l'auteur pour tout conseil relatif -
- Détails
- Catégorie : Conseils et techniques
Dossier Consommation Energie - Partie 1
Maîtriser l’énergie, donc préserver les ressources naturelles et l’environnement (effet de serre notamment) est une priorité pour les industriels et artisans, donc naturellement pour les microbrasseurs. Cela implique en particulier un meilleur suivi de ses consommations, une meilleure efficacité énergétique dans les systèmes et procédés, avec éventuellement la mise en œuvre de certaines technologies.
Cet article a pour objectif le rappel des précautions à prendre dans le domaine des économies d’énergie, à destination principalement des microbrasseurs.
CONSOMMATIONS D’ENERGIE
Le ratio moyen de consommation d’énergie thermique est de 45 kWh/hl de bière (données Franck Jolibert tirées de ses études)
Ce ratio évolue entre 30 et 100 kWh/hl . Cette variabilité est due aux modes de brassage, au choix du type de pasteurisation s’il y a, des équipements utilisés ainsi que des techniques économes en énergie mises en œuvre (notamment la condensation des buées du brassage).
Les niveaux énergétiques dont nous avons besoin est 100°C avec l’ébullition lors de l’houblonnage, 80°C pour l’essentiel des besoins en eaux chaudes.
Le froid nécessite un réseau allant de – 2°C à + 8°C (fermentation haute ou basse, soutirage isobarométrique ou pas …)

Niveaux énergétiques d’une brasserie Source: Opportunities and barriers for efficient energy use in a medium-sized brewery : Barbara Sturm; Stephan Hugenschmidt; Sharon Joyce; Werner Hofacker; Anthony P.Roskilly - Applied Thermal Engineering ; Volume 53, Issue 2, 2 May 2013, Pages 397-404
Par exemple, pour une brasserie de 30 000 hl/an, les consommations réelles d’énergie sont les suivantes :
- Gaz naturel : 1 750 000 kWh PCI soit 58 kWh/hl de bière
- Electricité : 900 000 kWh soit 30 kWh/hl
La répartition des consommations thermiques est ainsi la suivante :
- Salle à brasser : 40 % (entre 20 et 50 % en termes de ratio brasserie) dont souvent la moitié pour l’houblonnage
- Chauffage des locaux : 8% (jusqu’à 10%)
- Conditionnement : 17 % (25 à 30 %)
- Lavages et nettoyage : 15 %
- Pertes chaufferie et distribution : 20 %
Ratios de consommation thermique en fonction des principales opérations unitaires
Pour le brassage : 15 kWh/hl, pouvant être ramené à 7 kWh/hl
Ceci va dépendre du taux d’évaporation à la chaudière d’ébullition ou d’houblonnage (taux pouvant passer de 3 à 10%) :
- La pasteurisation tunnel est un poste de consommation d’énergie thermique élevé (il se développe faiblement dans les microbrasseries) de 10 à 17 kWh/hl
- Le lavage des bouteilles consignées : 4 à 15 kWh/hl
- L’enfûtage (lavage/stérilisation) a besoin de 5 à 7 kWh/hl
Le ratio moyen de consommation d’énergie électrique est de 15 kWh/hl (entre 8 et 30 kWh/hl).
Le premier poste des besoins est la production de froid (30 à 40%), puis les lignes d’embouteillage, (15 à 35%), le brassage (10 à 15 %) puis les utilités (air comprimé, CO2…)
Répartition des consommations électriques
Production de froid : 35 % (30 à 40%)
Embouteillage/conditionnement : 25 % (15 à 35%)
Brassage : 4% (10 à 15%)
Vapeur (pompes, ventilateur) : 5 %
Eaux: 5 à 15 %
Air comprimé : 2 à 8 %
Divers (éclairage, entretien…) : 4% à 20 % (dont la récupération du CO2)
Les principales techniques d’économie d’énergie à mettre en place sont les suivantes :
- Mettre au maximum en œuvre les isolations thermiques
- Récupérer l’énergie sur les vapeurs d’ébullition pour la production d’eau chaude
- Echanges thermiques entre produits sortant chauds et produits entrants
- Optimiser le taux d’évaporation, le traitement de pasteurisation (nombre d’unités de pasteurisation à appliquer), le traitement de lavage (unités de lavage des bouteilles)
- Optimiser les procédures de nettoyage, notamment les eaux chaudes

Source : Opportunities and barriers for efficient energy use in a medium-sized brewery
PROCESS BRASSICOLE
SALLE A BRASSER
Comme nous l’avons vu, le brassage représente la plus grande part des consommations énergétiques, notamment thermiques.
Nous ne détaillerons pas les possibilités d’économie d’énergie électriques, celles-ci étant détaillées au niveau des utilités, que ce soit au niveau des équipements : moteurs économes, variateurs de vitesse, groupes de froid pour le refroidissement du moût, etc.
Il en est de même pour l’étape de fermentation, pour laquelle nous rappelons que l’isolation des cuves permettra une bonne réduction des besoins en frigories.
Nous nous attacherons principalement à celles concernant les aspects thermiques.
Le ratios kWh / hl de moût produit varie de façon très importante d’un site à un autre ; car il dépend essentiellement du mode de process choisi : décoction, infusion, taux d’évaporation, séquençage des fabrications (il vaut mieux produire 5 brassins d’affilé, que 5 fois un brassin par jour nécessitant le réchauffage de toute la masse d’acier des équipements.
Le ratio qui peut être plus parlant pour une comparaison plus juste est le ratio kWh / 100 kg de sucres (approximativement le degré Plato : 1 °P correspond à 1 g de matière sèche soluble (essentiellement le sucre) pour 100 g de moût).
Ceci permet d’introduire les notions de rendement au brassage et surtout à la filtration.
Ainsi un filtre presse comparé à une cuve filtre permet, pour une consommation d’énergie plus faible, un meilleur rendement sucre final (15 % de gains).
Les recettes devront donc être définies pour tenir compte des consommations énergétiques qu’elles nécessitent, ceci en lien direct avec les émissions de gaz à effet de serre. Par contre des conséquences sont possibles sur les caractéristiques physico-chimiques et organoleptiques du moût et de la bière obtenus.
Une simple infusion sera moins énergivore qu’une infusion à paliers multiples, et cette infusion à paliers multiples sera moins énergivore qu’un brassage à décoction.
Le taux d’évaporation et la durée du houblonnage auront également des incidences fortes sur les consommations, sachant que des minima sont à observer pour des raisons qualitatives.
Ce fichier Excel reprend et détaille l’ensemble des points auxquels il faut penser étape par étape. Celui-ci sera mis à jour et complété dans les années à venir.
Le brasseur devra donc assurer ses propres choix en lien avec la bière qu’il souhaite produire.
Sur l’aspect purement énergétique ; le fait de monter en température jusqu’à 100°C, et d’évaporer 3 à 8 % du volume de moût engendre donc forcément une consommation d’énergie. Il faut donc, pour les réduire, optimiser au maximum les récupérations énergétiques :
Refroidisseur de moût
Sur le refroidissement du moût, permettant de produire de l’eau chaude servant à l’empâtage et à la filtration : prévoir suffisamment de plaques d’échangeur et vérifier le dessin de celles-ci pour permettre un échange meilleur
Prévoir un dimensionnement suffisant pour réaliser le refroidissement dans un temps assez court
Le moyen de vérifier le bon ajustement de cet équipement qui est le cœur de la brasserie est de connaître le volume de la bâche à eaux chaudes à 80°C : généralement, il est insuffisant ce qui entraîne une perte d’eaux chaudes. Il faut envisager au minimum un volume correspondant à 3 fois le volume du brassin.
Buées du brassage
Les buées de l’étape d’houblonnage doivent être condensées afin de préchauffer le moût avant l’houblonnage ou pour produire des eaux chaudes complétant celles-obtenues lors du refroidissement du moût.
D’autres techniques existent mais ne sont pas appropriées aux microbrasseurs (nombre de brassins annuels trop faible pour permettre un bon investissement)

Cuve d’ébullition équipée d’un condenseur de vapeur (non pressurisé) ainsi que d’une cuve de stockage d’eau chaude (5) et d’un préchauffeur de moût avant ébullition (3) (Vollhals, 1994) ; 1- cuve collectrice de moût, 2- cuve d’ébullition, 3- échangeur préchauffeur de moût, 4- condenseur de vapeur, 5- cuve de stockage d’eau chaude
Isolation
Les équipements de la salle à brasser sont relativement lourds et avec une surface conséquente, il faut donc prévoir une bonne isolation pour réduire au maximum les déperditions surfaciques, le process étant long.
Plus les cadences baissent, et plus les consommations énergétiques « captives » (déperditions, pertes par mauvais régulation, chauffage des pièces métalliques …) deviennent importantes.
NETTOYAGES
La part du nettoyage dans les consommations thermiques est importante bien que cela soit difficile à déterminer. C’est un process à part mais absolument nécessaire à la qualité des produits.
Les récupérations énergétiques devraient permettre de profiter d’un volume d’eau chaude conséquent. Le choix d’une bonne procédure de nettoyage et de rinçage est nécessaire, utilisant à la fois la température, la durée, la concentration en produit de nettoyage, la pression de nettoyage…
Une régulation permettant de s’assurer de la bonne durée (en général 20 minutes), et d’un bon recyclage des solutions de nettoyage est à prévoir.
SOUTIRAGE EN ISOBAROMETRIQUE
La température de soutirage est fixée en fonction du taux de saturation souhaitée et de la pression. Elle est en général nettement inférieure à la température ambiante, et entraîne une consommation importante de froid nécessaire pour refroidir l’eau et le sirop.
Plus la pression est basse, plus il est possible de soutirer à température élevée, et donc d’éviter une consommation de froid. La pression est limitée par les risques de moussage, les possibilités de la soutireuse, se traduisant par une usure plus rapide de la machine.
Une fois déterminée la pression admissible, il convient de choisir la température la moins basse possible en fonction du taux de saturation, chaque boisson ayant sa propre consigne.
Or, il arrive que par simplification, une seule consigne soit fixée, nécessairement la plus basse : cette pratique entraîne donc le refroidissement à une température inutilement basse d’une partie des productions.
Autre facteur entraînant des surconsommations de froid : la maîtrise insuffisante de la saturation qui se traduit souvent par une sursaturation en CO2 des boissons, d’où nécessité de soutirer à température encore plus basse.
En outre, la sursaturation se traduit par une perte de CO2.
En résumé, les actions à mener sont :
- Détermination de la pression admissible
- Contrôle de la saturation, limitation des sursaturations
- Détermination pour chaque boisson d’une température de consigne propre
LAVAGE DES BOUTEILLES
La part des consommations d’énergie pour le lavage des bouteilles est importante pour ceux qui le pratiquent ou le pratiqueront. De plus il est consommateur d’eau (de 0,7 à 2,7 hl d’eau /hl de bière).
Les consommations d’eau, de vapeur et d’électricité dépendent directement de la conception de la machine ; il s’agit donc, au moment de l’achat de cette machine, d’inclure dans les critères de choix ces consommations qui représenteront un coût d’exploitation important.
En dehors de la conception de la machine, un certain nombre d’incidents, dysfonctionnements ou difficultés d’exploitation peuvent se traduire par des surconsommations ; il est généralement possible d’y remédier, à condition de pouvoir identifier les causes.
Seuls un minimum de comptages, ainsi qu’un suivi régulier des indications permettent de connaître la machine et de détecter toute dérive ; en l’absence de comptage, des mesures ponctuelles mettront en évidence un fonctionnement anormal, mais ne peuvent pas toujours permettre d’en déterminer l’origine.
a- comptages de base
Un compteur d’eau constitue un équipement minimum ; en effet, tout dysfonctionnement se traduira par une augmentation de la consommation d’eau.
Les relevés de ce compteur doivent se traduire par l’établissement de ratios de consommation par heure et par hl ou pour 1000 bouteilles.
Attention néanmoins à tout fonctionnement à vide de la machine qui est impérativement à proscrire.
Des enregistreurs de température, ou du moins des indicateurs de température sont utiles pour contrôler le respect des températures dans les divers bains.
b- Choix des consignes de température
La température des bains de soude est déterminée en fonction de :
- L’état de propreté des bouteilles
- La présence de stanioles et d’étiquettes à décoller et de la qualité de la colle utilisée
- Des caractéristiques de la laveuse tout en tenant compte du temps de séjour des bouteilles dans chaque bain (efficacité mécanique du mode d’injection ou du trempage)
- Des concentrations de soude dans les bains
Des températures inutilement hautes se traduisent par :
- Une augmentation des déperditions thermiques
- Souvent une augmentation de la consommation d’eau pour maintenir les bains de rinçage à une température permettant un bon refroidissement des bouteilles
- Un effilochage des étiquettes
- Une plus grande case de bouteilles par choc thermique
Par contre une température trop basse se traduira par un lavage moins efficace, risquant d’entraîner une surconsommation de soude.
L’expérience montre qu’une température de 75°C est le plus souvent suffisante : il appartient à chacun de déterminer sa propre consigne optimale en fonction de la machine, des caractéristiques de la colle, de l’état de propreté des bouteilles, et du coût de la soude. La détermination de l’optimum suppose un minimum de suivi des consommations d’énergie, mais aussi une comptabilité de la soude consommée.
Il convient de prendre toutes les dispositions pour protéger les régulateurs en armoire, afin d’éviter toutes dérives de ceux-ci.
Devant la difficulté de calorifuger les laveuses elles-mêmes, il peut être envisager de transférer les solutions de soude dans des cuves isolées pour stockage la nuit ou le week-end.
A noter une autre raison pour le transfert des solutions de soude dans une cuve : la décantation pour récupérer celle-ci et éliminer la plus grande partie des salissures. L’intérêt est alors la récupération de soude.
c- Réduction des consommations d’eau
L’injection d’eau neuve se fait dans les bacs de rinçage ; un certain volume minimum d’eau neuve est nécessaire pour annuler toutes traces de soude dans les bouteilles avant soutirage.
La consommation d’eau influe directement sur la consommation de vapeur. L’eau neuve refroidit les bains de rinçage et limite donc la récupération thermique vers le prélavage ; il faut alors plus de vapeur pour maintenir l’eau de prélavage en température ; en effet un prélavage à trop basse température se traduit par un choc thermique lors de l’arrivée des bouteilles dans les bains de soude à 75°C, et une casse importante.
Par contre certaines machines sont équipées de buses d’aspersion mobiles, qui suivent la bouteille durant son transfert dans la laveuse ; l’eau est ainsi utilisée de façon beaucoup plus efficace et la consommation peut être nettement diminuée.
Lors des nombreux arrêts de production :
- Incidents sur les convoyeurs
- Capacité de la laveuse supérieure à celle de la ligne, d’où un fonctionnement par à-coups de la laveuse
- Changements de boissons ou de format de bouteilles
Il est impératif d’équiper chaque laveuse d’une vanne automatique interdisant l’admission d’eau lors de ces arrêts
L’économie générée est telle par rapport à la faiblesse de l’investissement que cette mesure ne se discute pas.
Certains bacs peuvent en complément être équipés de vannes manuelles. Il convient de s’assurer de leur bonne fermeture.
MOYENS A METTRE EN ŒUVRE
- Noter les températures des bains
- Compter l’eau d’appoint
- Mesurer ponctuellement la température des rejets
PASTEURISATION
La part de la pasteurisation dans les consommations d’énergie de l’entreprise est très dépendante du type de production.
a- Choix des températures de consigne des bains
Il convient de ne pas fixer des consignes inutilement élevées, qui se traduisent par des consommations élevées et un traitement néfaste pour la qualité (revoir le calcul des UP (unités de pasteurisation)
b- Consommation d’eau et de vapeur
La qualité de la récupération thermique dépend en grande partie de la conception de la machine, en particulier des temps de séjour dans chaque bain.
A l’inverse des laveuses de bouteilles où l’eau est une consommation inévitable, puisqu’il faut bien un apport d’eau propre, l’appoint d’eau froide dans un pasteurisateur doit pouvoir être limité.
Une machine bien gérée doit se traduire par un appoint d’eau faible, de 0 à 1 m3/h.
Comme dans le cas des laveuses de bouteilles, le comptage d’eau est un équipement qui devrait être généralisé afin de détecter un grand nombre de dysfonctionnements :
- Régulation défaillante, vanne fuyarde
- Mauvaise orientation des buses d’aspersion
- Echanges croisés entre bains
Dans la seconde partie nous verrons les utilités et les moyens à mettre en oeuvre
Retrouvez ici le Calcul des besoins calorifiques et frigorigiques
Franck Jolibert - Ingénieur Brassicole
N'hésitez pas à contacter l'auteur pour tout conseil relatif -
Téléchargez la check liste (excel)
Sources/ref :
Opportunities and barriers for efficient energy use in a medium-sized brewery : https://doi.org/10.1016/j.applthermaleng.2012.05.006
Energy Usage, GHG Reduction, Efficiency and Load Management Manual - Brewer Association : https://www.brewersassociation.org/attachments/0001/1530/Sustainability_Energy_Manual.pdf
MAJ 2022
Etude d’une modification du processus de brassage de la bière : google.com/file/d/1s218dRW8y3v0YDZplOHDI_KBp-zieZuq/view?fbclid=IwAR0JRFHxwyLYfGgrRBHjZo0Rm0NEJPejOZk_74zi5insspNUg6ecM0BGi1k
Hausse des prix de l’énergie : les dispositifs d’aide aux entreprises : economie.gouv.fr/hausse-prix-energie-dispositifs-aide-entreprises

- Détails
- Catégorie : Conseils et techniques
Florian Antoine présentait le 12 octobre un webinaire dédié aux nouvelles levures Lallemand Brewing pour les bières acides "sour" et IPA, ainsi que les bonnes pratiques de leurs brassages. Retrouvez la vidéo ci-dessous.
Bières acides
La levure WildBrew™ Philly Sour permet d’obtenir des bières acides "sour beers" en produisant de l’acide lactique en fermentation primaire. Cette méthode diffère en termes de procédés et de rendu de l’acidification en cuve d’ébullition, généralement réalisée avec les bactéries WildBrew Sour Pitch™ et WildBrew Helveticus Pitch™. Point sur les bonnes pratiques concernant le brassage de bières acides.
Bières IPAs
Les différentes solutions proposées par Lallemand Brewing pour brasser des IPA avec, notamment la levure LalBrew Verdant IPA™, ainsi qu'un point sur la biotransformation peut améliorer le rendu aromatique des houblons dans vos bières.
Consultez le catalogue Lallemand


